En
Wanneer u een productielijn voor rubberkabels plant, kiest u niet voor een paar machines. U beslist hoe uw fabriek de voorbereiding van verbindingen, verwerking van geleiders, isolatie en ommanteling, uitharding en eindtesten als één continu systeem zal verwerken. De fabriekseigenaar die de lijn als een geïntegreerd systeem behandelt, zal de meest voorkomende fouten vermijden: niet-overeenkomende doorvoer, onstabiele oppervlaktekwaliteit en inconsistente uitharding. Daarom gaat deze gids van het proces zelf naar praktische selectiecriteria, zodat u met vertrouwen kunt investeren.
Veel kabelfabrikanten zijn van mening dat het coördineren van afzonderlijke machines van verschillende leveranciers verborgen risico's met zich meebrengt. De one-stop-oplossingsbenadering helpt deze risico's te vermijden door de proceslogica consistent te houden. Het vermindert ook het aantal interfaces dat u moet beheren tijdens installatie, inbedrijfstelling en inventarisatie van reserveonderdelen.
Productie van rubberkabels: wat een complete lijn definieert
Een productielijn voor rubberkabels verschilt fundamenteel van een PVC-kabellijn. Nadat het rubbermengsel rond de geleider is geëxtrudeerd, moet het worden vernet. In deze uithardingsfase wordt de chemische structuur van het mengsel omgezet in een stabiele, hittebestendige isolatie of omhulsel. Daarom bevat de lijn een uithardingssectie die warmte en druk uitoefent afhankelijk van het materiaal en de kabelconstructie.
De lay-out kan een horizontale lijn of een kettinglijn zijn. Bij een horizontale opstelling beweegt de kabel recht door de uithardingsbuis. Bij een bovenleiding wordt de kabel in een gebogen baan opgehangen om het gewicht tijdens het uitharden te ondersteunen. De keuze heeft invloed op de spanningscontrole en de dikte van de isolatie. Voor flexibele laagspanningssnoeren is een eenvoudiger horizontaal systeem gebruikelijk. Voor rubberen middenspanningskabels en mijnbouwkabels wordt vaak de voorkeur gegeven aan een bovenleiding, omdat deze een betere concentriciteit biedt en langere uithardingslengtes mogelijk maakt.
De selectie van rubbercompounds bepaalt ook de lijn. EPDM, polychloropreen en siliconenrubber hebben een heel verschillende hittegeschiedenis. Een lijn die EPDM verwerkt met een schroef met hoge afschuifkracht kan siliconenrubber verschroeien. Daarom heeft een productielijn voor veerkrachtig rubber een gedefinieerde materiaalmatrix nodig voordat de machinelijst wordt geschreven.
Kernprocesstappen in een productielijn voor rubberkabels
Om de juiste beslissing te nemen, helpt het om elke stap toe te wijzen aan een specifieke machinegroep. De onderstaande tabel toont de typische fasen en de bijbehorende uitrusting.
| Stadium | Doel | Uitrusting |
|---|---|---|
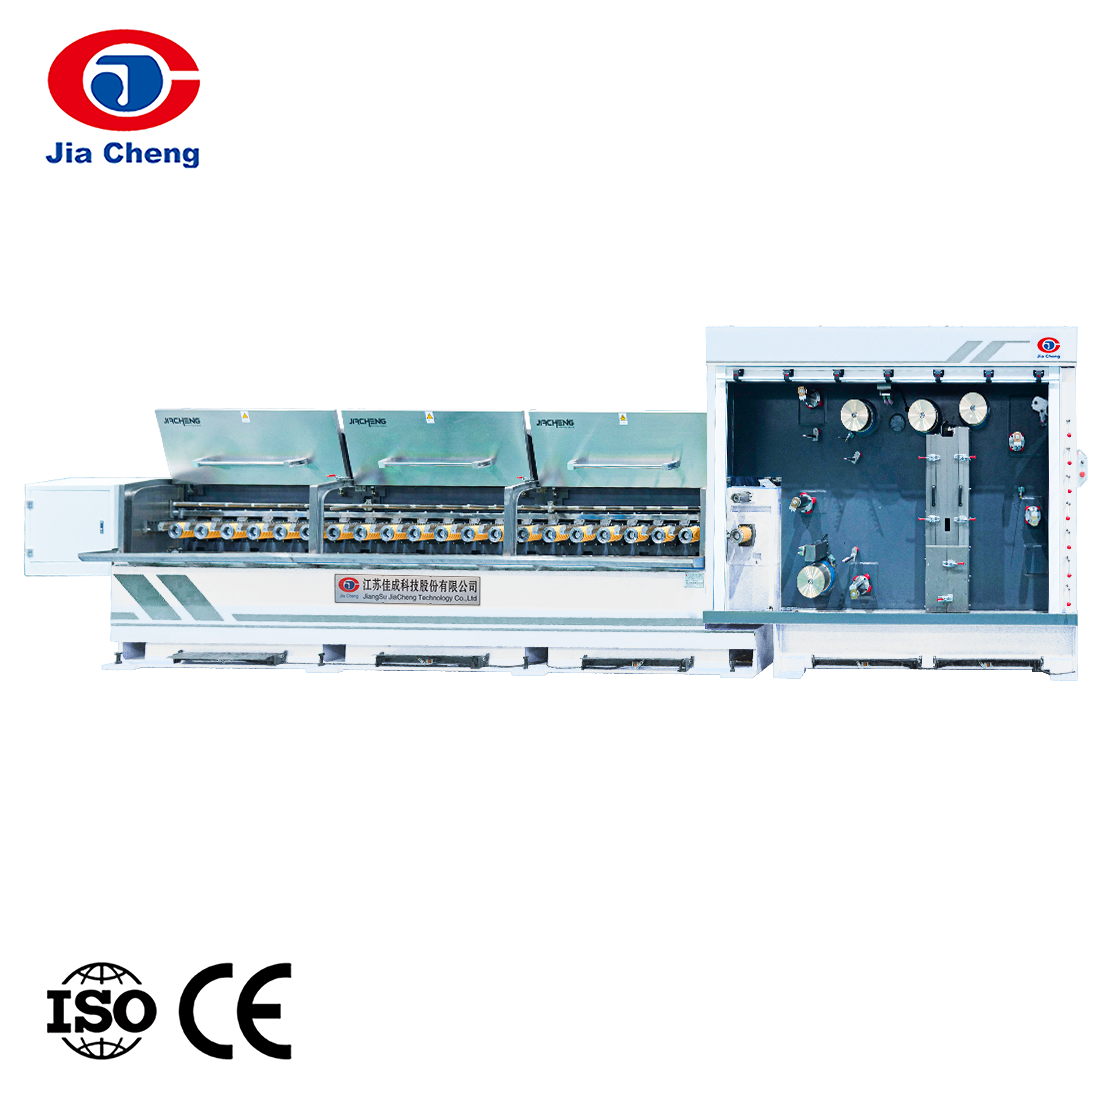
| Staafafbraak en tekening | Converteer koperen of aluminium staven naar de gewenste geleidergrootte | Staafafbraakmachine, tussenliggende draadtrekmachine |
| Stranden/bundelen | Vorm een flexibele geleiderstructuur | Dubbeldraai-bosmachine, vastloopmachine met vast frame |
| Extrusie van isolatie | Breng rubberen isolatie aan | Extrusielijn van rubberkabels met uithardingssectie |
| Extrusie van omhulsels | Bescherm de kern met een rubberen omhulsel | Extrudermachine voor kabelmantels |
| Testen | Controleer de elektrische en mechanische eigenschappen | Hoogspanningsweerstandstester, isolatieweerstandsmeter, treksterktemeter |
De tabel is een vereenvoudiging, maar geeft de volgorde weer. Het laat ook zien waarom één enkele leverancier die teken-, strandings-, extrusie- en testapparatuur levert, de coördinatiewerkzaamheden kan verminderen. Een staafbreukmachine die een draadtrekmachine voedt, moet bijvoorbeeld overeenkomen met de treksnelheid en draadspanning. Als de snelheden niet overeenkomen, kan de draad gaan slingeren of breken, wat kan leiden tot stilstand en afval.
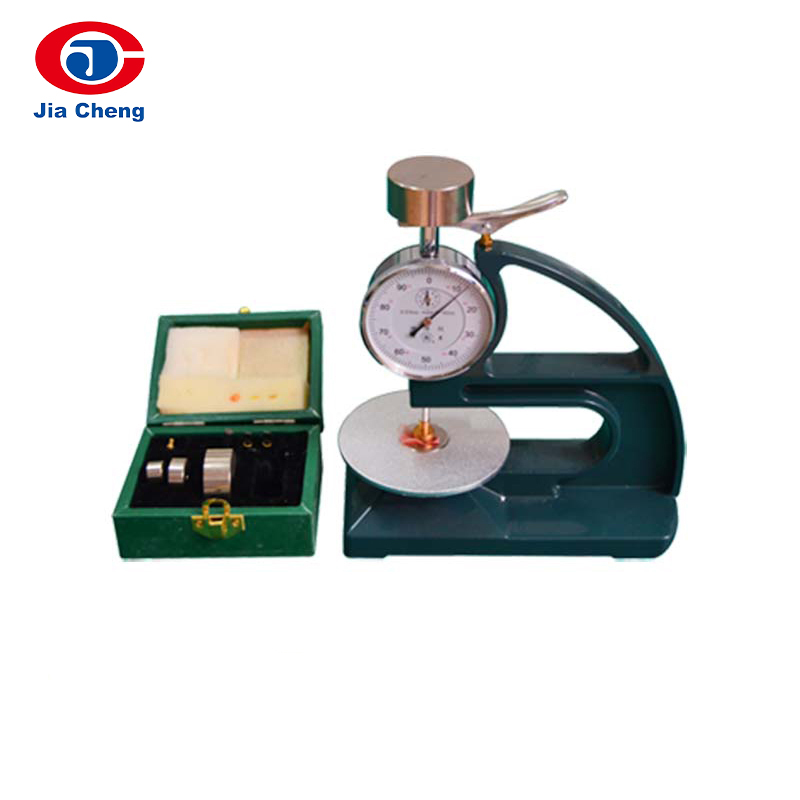
Testen is vaak een bijzaak bij de lijnplanning, maar het beschermt de consistentie van uw productie. Een AC-hoogspanningstestmachine en een isolatieweerstandsmeter zijn basisvereisten voor rubberen kabels. Een digitale treksterktetestmachine helpt bij het verifiëren van mantel- en isolatieverbindingen vóór de productierun.
Waarom extrusie en uitharding de lijnprestaties domineren
Extrusie is waar de meeste kwaliteitsproblemen met rubberkabels beginnen. Als het mengsel niet gelijkmatig wordt verwarmd en getransporteerd, zal de diameter van de isolatie variëren, kan het oppervlak poriën vertonen en kan de hechting tussen de lagen mislukken. Hoogwaardige rubberen kabellijnen maken gebruik van schroeven die speciaal voor rubber zijn ontworpen, met een hoge compressieverhouding en lagere schuifkracht om schroeien te voorkomen.
Voor siliconenrubber is de situatie nog strenger. Siliconen zijn kleverig en hittegevoelig. De extruder heeft een schroef met lage afschuiving nodig en een apart koelsysteem voor de toevoerzone. Het uithardingsgedeelte moet ook langer zijn omdat siliconen een gecontroleerd temperatuurprofiel vereisen om holtes te voorkomen.
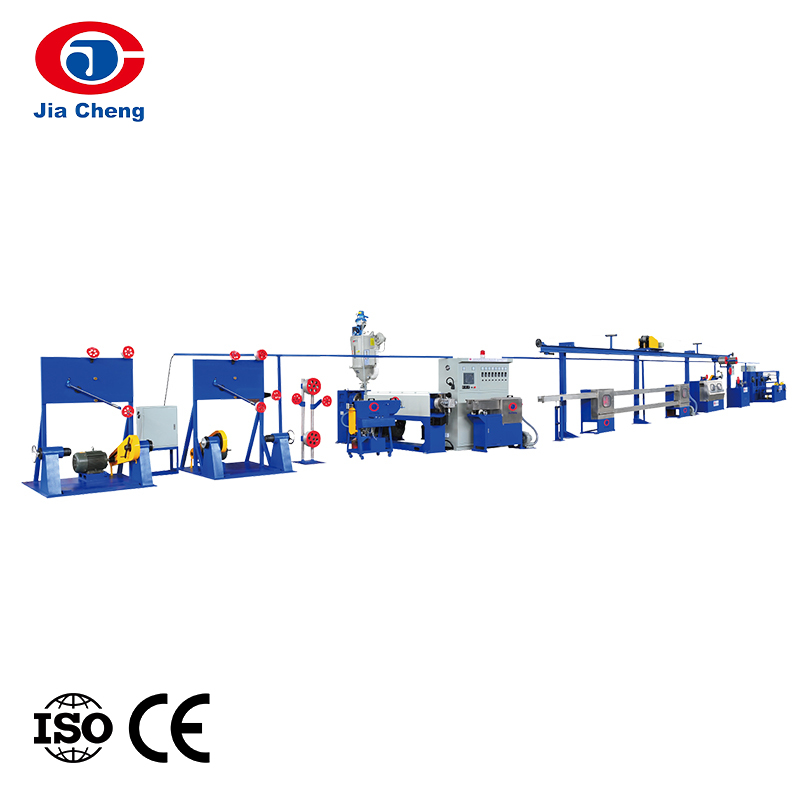
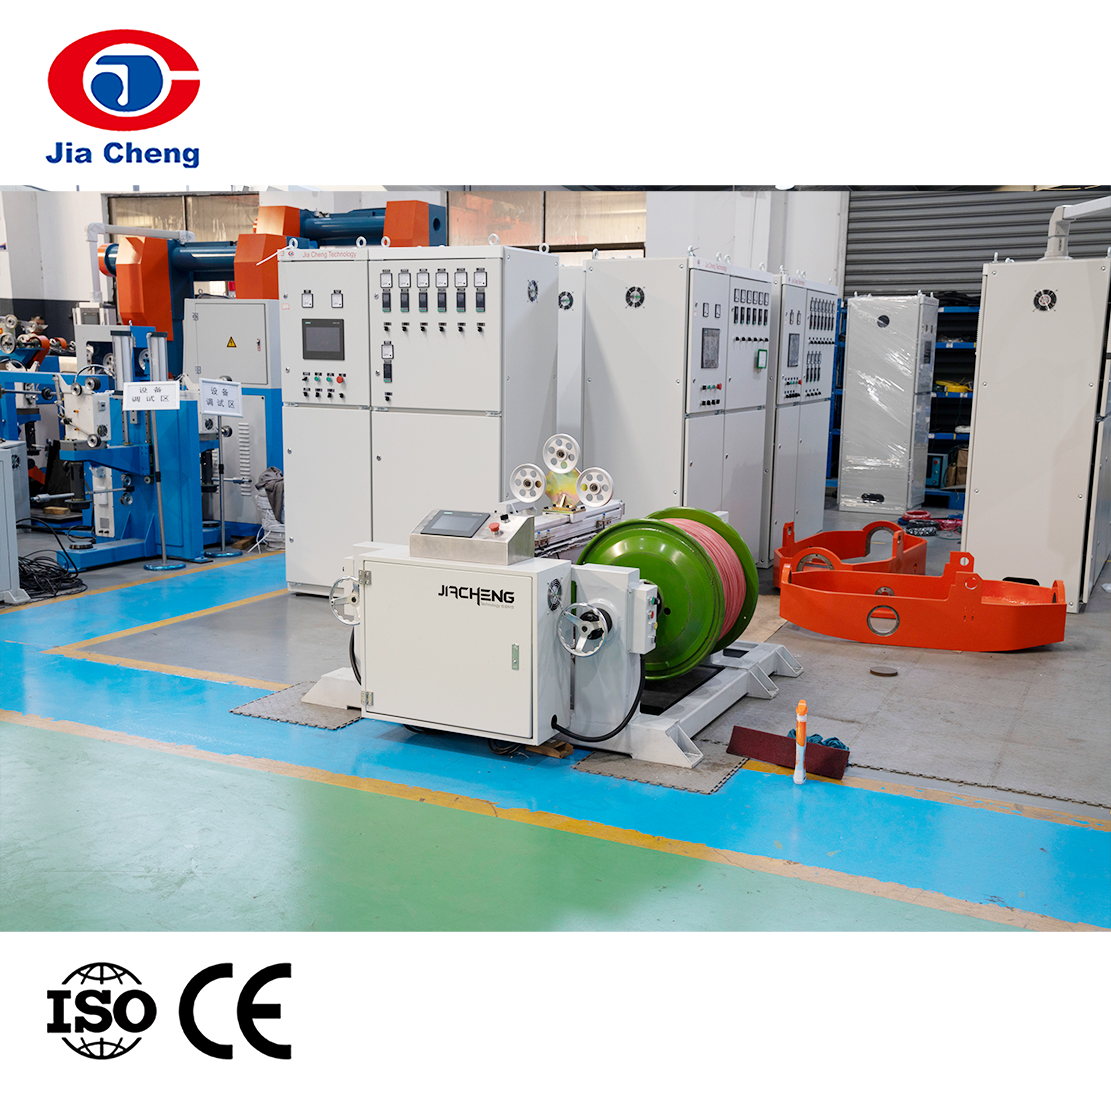 Productielijn voor extrusie van siliconenrubberkabels voor kabels voor hoge temperaturen Deze productielijn is speciaal ontworpen voor siliconenrubberkabels en -mantels met hoge temperaturen. Het beschikt over een schroef met lage afschuifkracht en een apart koelsysteem voor de voedingszone, samen met een langere uithardingssectie om een uniforme isolatielaag te garanderen en holtes te voorkomen. Bekijk Product →
Daarom moet een speciale productielijn voor de extrusie van siliconenrubberkabels als een speciaal geval worden behandeld. Een generieke extruder die voor PVC werkt, zal niet voorspelbaar een uniforme siliconenisolatielaag produceren. Wanneer het materiaal wordt vervangen, moet de lijn opnieuw worden gecontroleerd.
Naast de extruder controleert het uithardingsgedeelte of het rubber het juiste verknopingsniveau bereikt. In de praktijk wordt de uitharding geëvalueerd met een hotsettest, waarbij rek en blijvende vervorming na hitte worden gemeten. Als de uithardingslengte te kort is of het temperatuurprofiel ongelijkmatig is, zal de kabel deze test niet doorstaan, ook al werkt de extruder correct.
Hoe u een rubberen kabellijn evalueert vóór aankoop
Voordat u offertes vergelijkt, moet u uw outputvereisten definiëren. Wat is de maximale geleiderdoorsnede die u gaat gebruiken? Welke rubbermaterialen gaat u verwerken? Wat is de doellijnsnelheid? Deze drie antwoorden bepalen de extrudergrootte, de uithardingslengte en de koelcapaciteit.
Wanneer u een gecrosslinkte extrusielijn met hoge snelheid evalueert, let dan op de volgende punten:
- Temperatuurregelbereik: de loop- en matrijszones moeten onafhankelijk instelbaar zijn.
- Processtabiliteit: handhaaf een consistente druk bij de matrijskop om maatafwijking en excentriciteit te voorkomen.
- Lijnsnelheid: de uithardingslengte moet overeenkomen met de vereiste snelheid om volledige vernetting te bereiken.
- Wisseltijd: snelle reiniging en gereedschapswissels verminderen de stilstandtijd bij het wisselen van compound.
- Automatiseringsniveau: automatische aanpassing van de lijnsnelheid en datalogging maken het productieproces herhaalbaar.
Voor thermohardend rubber dat vernetting nodig heeft, zijn de extruder en de CV-sectie onafscheidelijk. Je kunt een standalone extruder niet benchmarken zonder de uithardingslijn, omdat de uitharding bepaalt of de kabel de hotset-test doorstaat. Dit betekent ook dat u de lijn als geheel moet vergelijken, en niet alleen de extruder. Vraag de leverancier naar referentielijnen met hetzelfde type kabel dat u wilt produceren.
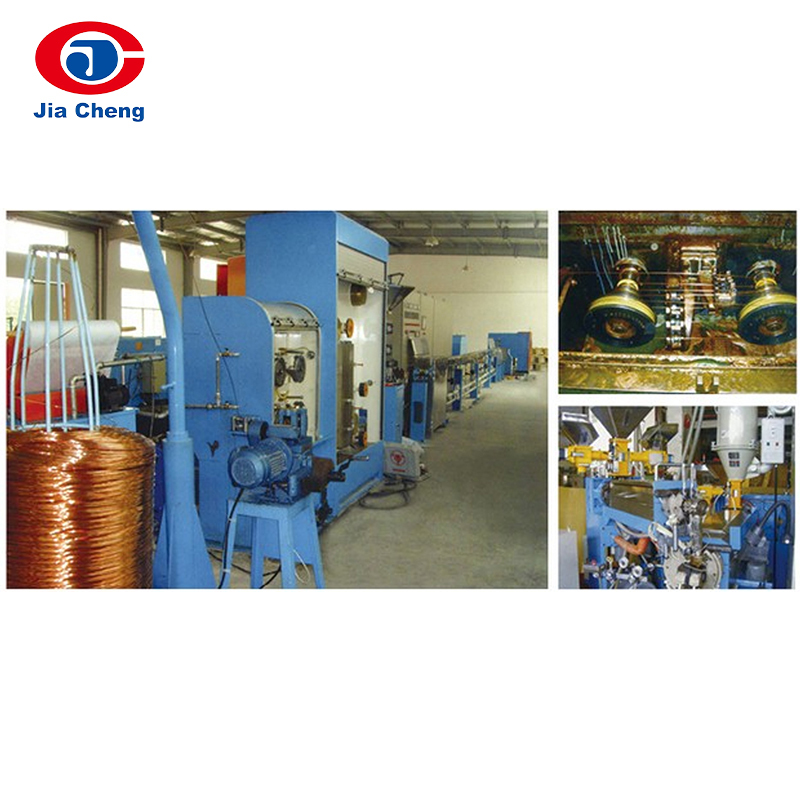 Hoge snelheid kruislings verbonden extrusielijn met geïntegreerde uithardingsregeling Deze lijn integreert extrusie en continue vulkanisatie voor thermohardend rubber, waardoor de benodigde uithardingscontrole wordt geboden. Het zorgt ervoor dat de kabel de hot-set-test doorstaat en is essentieel bij het vergelijken van de lijn als geheel voor de productie van vernet rubber. Bekijk Product →
Als de lijn bedoeld is voor thermohardende rubberverbindingen in plaats van voor thermoplastische kunststoffen, biedt de snelle, verknoopte extrusieproductielijn de geïntegreerde uithardingscontrole die u nodig heeft.
Het bouwen van een rubberkabellijn met één verantwoordelijke leverancier
Zodra de processtappen zijn gedefinieerd, staan veel kopers voor de uitdaging om apparatuur van meerdere fabrikanten aan elkaar te koppelen. Het kan zijn dat de tekenmachine op een andere snelheid draait dan de strandmachine, en dat de extruder mogelijk niet overeenkomt met de lijnsnelheid van de opname. Door één leverancier te kiezen die het hele proces begrijpt, vereenvoudigt u de installatie, inbedrijfstelling en reserveonderdelen. Het verbetert ook de verantwoordelijkheid als er iets misgaat.
Een kabelmantelextrudermachine is een goed voorbeeld. Het ziet er misschien uit als een eenvoudige extruder, maar de schroef, de regellus en het koelsysteem moeten overeenkomen met de voorgaande kern. Wanneer de mantel in een afzonderlijke doorgang wordt aangebracht, moet de lijn nog steeds dezelfde snelheid en spanning behouden als de isolatielijn om kernschommelingen en excentriciteit van de mantel te voorkomen.
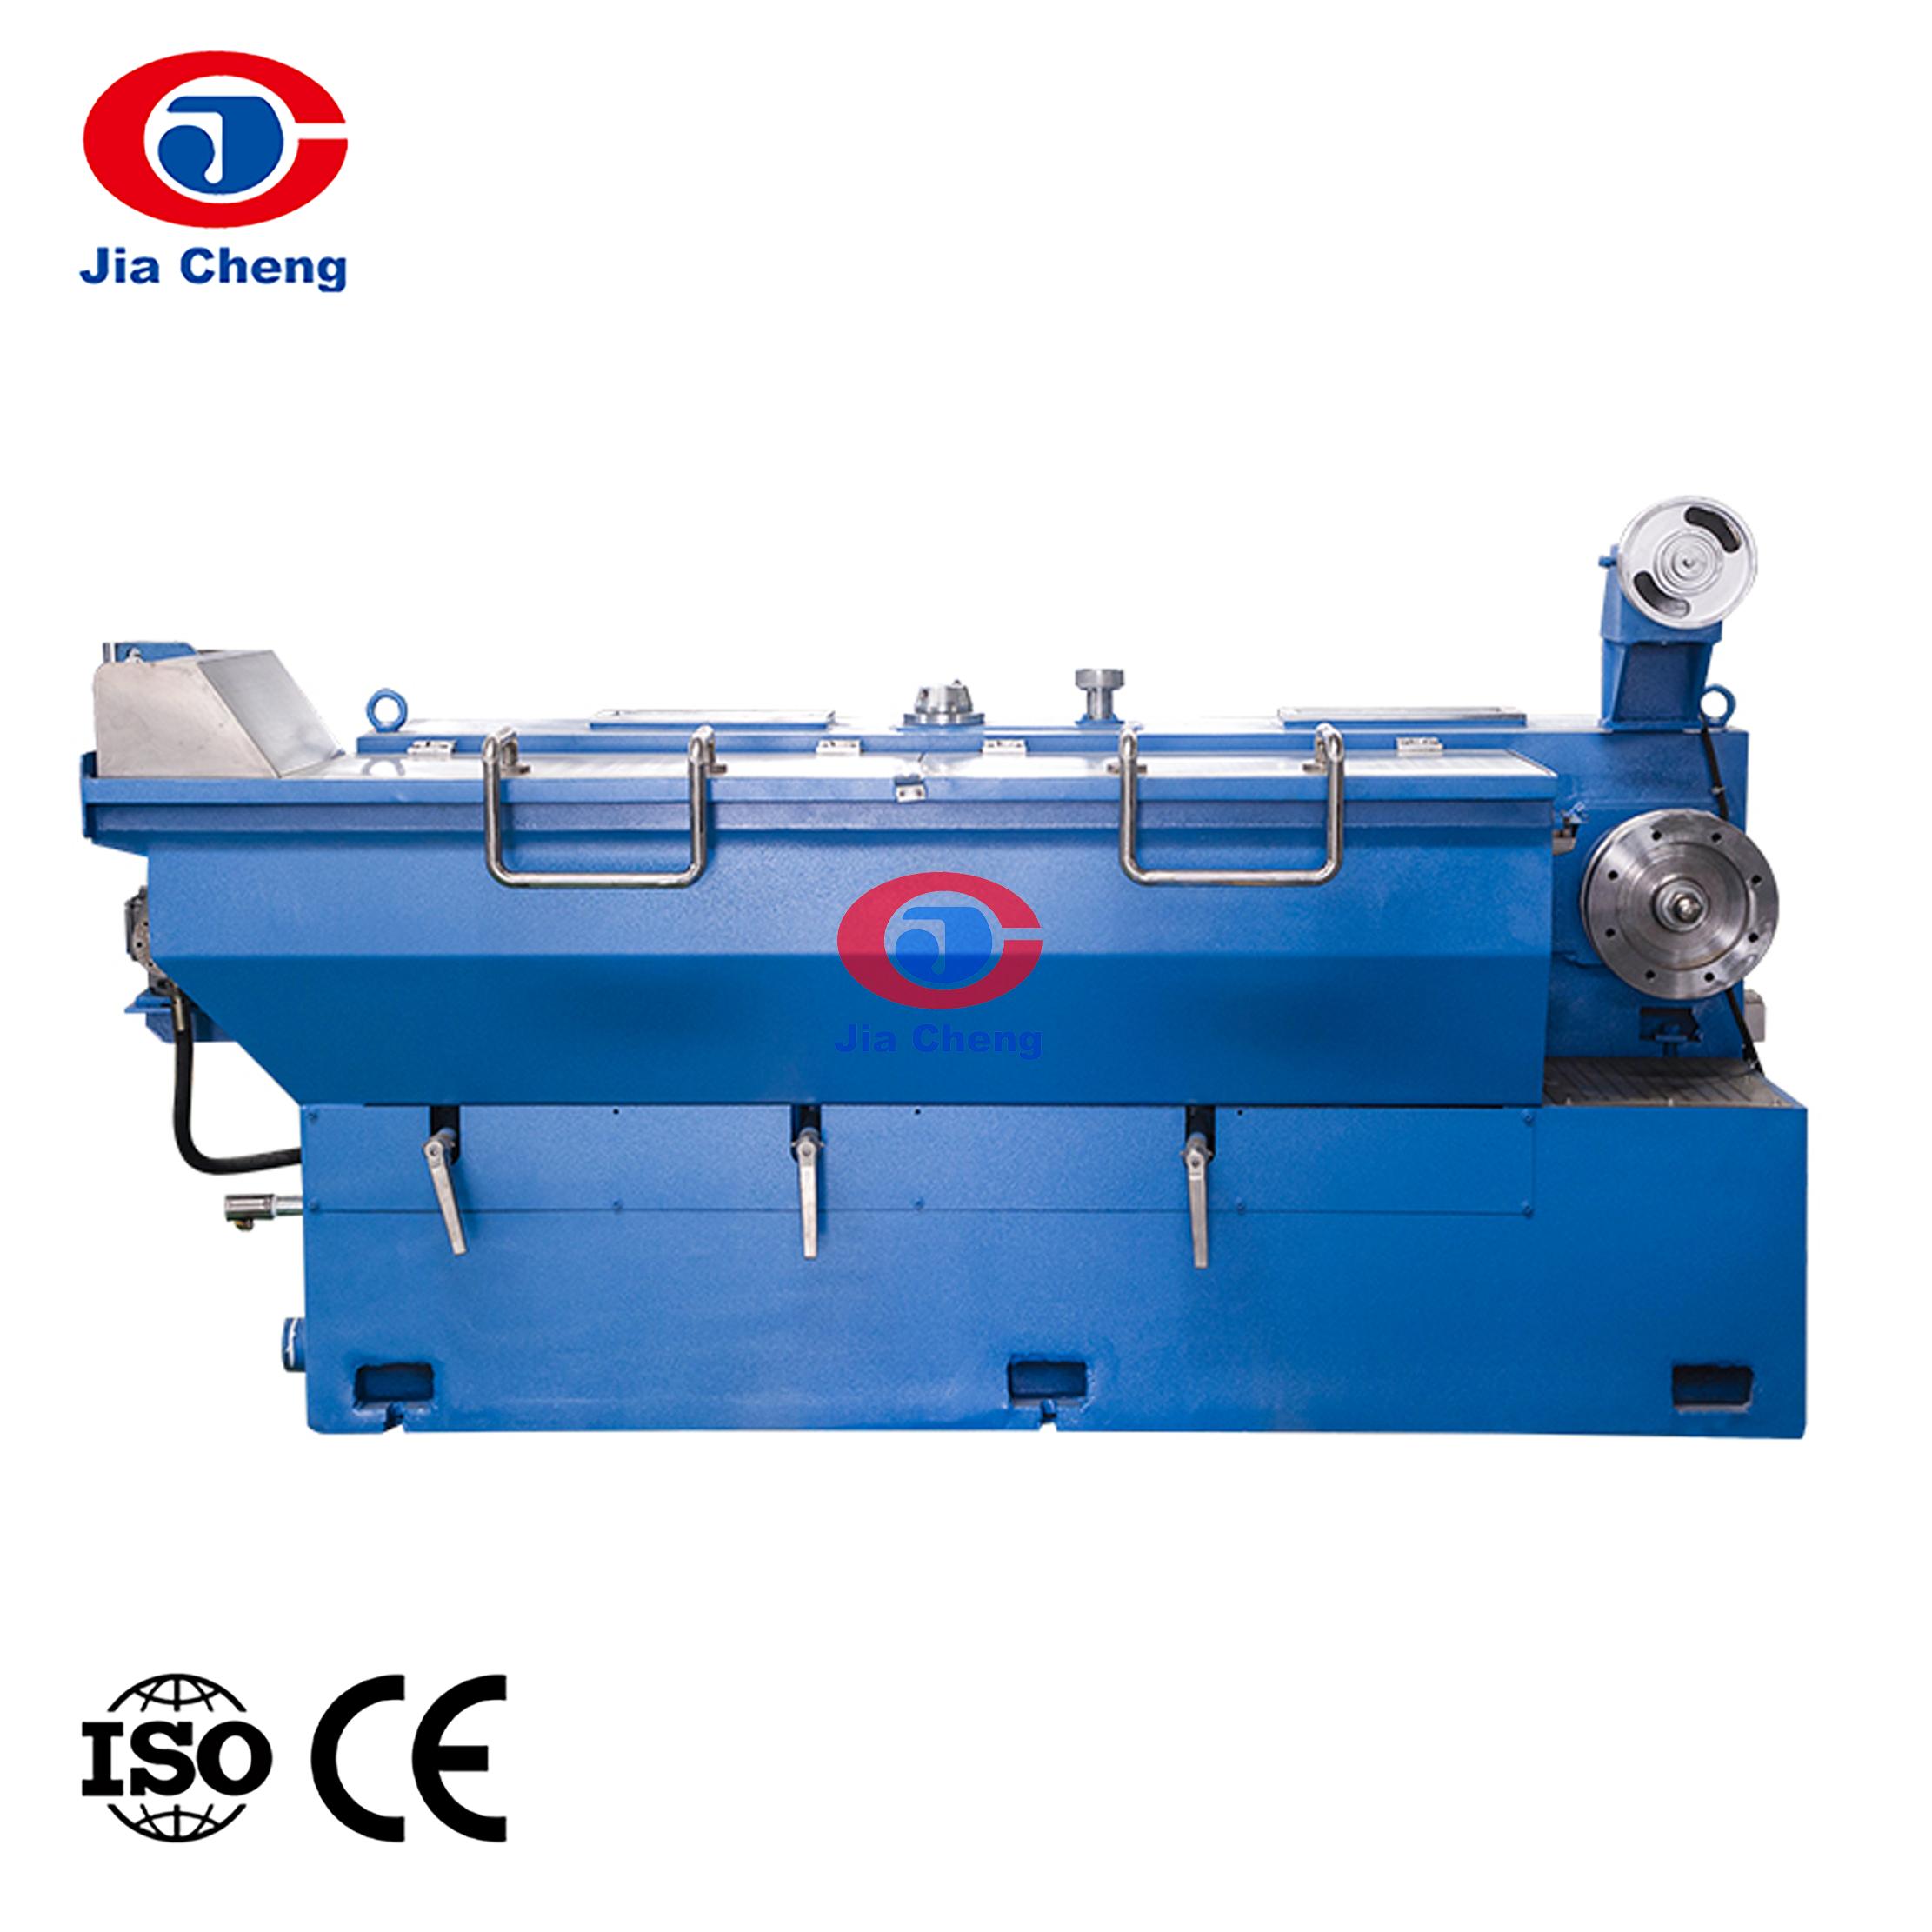
 Kabelmantel-extrudermachine voor beschermende buitenlagen Deze extruder brengt nauwkeurig beschermende omhulsels van materialen zoals PVC, LDPE of TPU aan over kabelkernen. Met geavanceerde automatisering zorgt het voor een stabiele productie en consistente kwaliteit, terwijl het wordt afgestemd op het complete apparatuurassortiment van Jiacheng voor technische consistentie. Bekijk Product →
Het complete assortiment kabelapparatuur van Jiacheng bestrijkt de volledige keten, van staafafbraak tot eindtesten. Dit laat je toe bekijk de volledige catalogus en bouw een lijn die technisch consistent is. Een leverancier die ook de testmachines kan leveren, zoals een hoogspanningsweerstandstester of een isolatieweerstandsmeter, geeft u één aanspreekpunt voor de kwaliteit. Dat is vaak waardevoller dan alleen een klein bedrag besparen op de extruder.
Een productielijn voor rubberkabels slaagt als het proces en de apparatuur samen worden gepland. Begin met het materiaal en de kabelstandaard en selecteer vervolgens extrusie- en uithardingsapparatuur die past bij de voorbereidings- en teststappen van de geleider. Een lijn die rond die logica is gebouwd, geeft u de uitvoerstabiliteit, productkwaliteit en onderhoudsgemak die een kabelfabriek nodig heeft. Bekijk eerst uw eigen procesknelpunten en vergelijk vervolgens leveranciers op de volledige lijncapaciteit in plaats van alleen op de prijs van de extruder.