En
Wanddikte is het eerste getal dat een extrusielijn moet controleren, en het is ook de eerste parameter die verandert als operators de treksnelheid, schroefsnelheid of koptemperatuur met de hand aanpassen. Op een 600 V-kabel met een isolatiewand van 1,0 mm kan een excentriciteit van 0,05 mm de minimale wand afsnijden tot 0,85 mm. Dat is genoeg om een routinematige AC-bestendigheidstest te doorstaan, ook al lijkt de gemiddelde dikte correct. Dit is waar de automatisering van extrusieprocessen voor elektrische componenten zijn rendement verdient.
Automatisering verplaatst de beslissing van de operator naar een closed-loop controller. Zodra de lijn draait, past het systeem voortdurend de schroefsnelheid, de afvoersnelheid en de kruiskopdruk aan, zodat de gemeten diameter en capaciteit binnen een krappe marge blijven. Het resultaat is een product dat diëlektrische tests betrouwbaarder doorstaat en een proces dat minder polymeer gebruikt dan een handmatig afgestemde lijn.
Wat automatisering feitelijk regelt in een kabelextrusielijn
Het is gemakkelijk om extrusie-automatisering te beschouwen als simpelweg het toevoegen van een PLC aan het elektrische paneel. In de praktijk maakt een moderne extrusielijn voor elektrische componenten gebruik van verschillende onafhankelijke regellussen die synchroniseren rond één hoofdsnelheidsreferentie.
Temperatuur en smeltdruk
De loop van een extruder is verdeeld in vier tot zes verwarmingszones, elk met een eigen thermokoppel en PID-regelaar. In een goed afgestemde lijn blijft de afwijking van het setpoint binnen ±1,5°C. Wanneer de afwijking boven ±5°C stijgt, verandert de smeltstroom voldoende om een zichtbare verandering in de buitendiameter te veroorzaken. Automatisering houdt de zoneafwijkingen klein en houdt de kopdruk bij, wat de echte indicator is van de smeltviscositeit.
Schroefsnelheid, lijnsnelheid en feedback
De schroef zorgt voor de smeltopbrengst en de afvoereenheid bepaalt de lineaire snelheid van de kabel. In een geautomatiseerde lijn berekent het besturingssysteem de verhouding op basis van diameterfeedback en past eerst de schroefsnelheid aan, terwijl de pull-off de lijnsnelheid constant houdt. Hierdoor wordt de tijd tussen een diameterafwijking en een correctie geminimaliseerd. Een optische diametermeter en een capaciteitssensor zijn de twee meest voorkomende feedbackapparaten. Het capaciteitssignaal is vooral nuttig voor geschuimd PE, waar het de uitzettingsverhouding beter aangeeft dan alleen de diameter.
Co-extrusielaagverhouding
Wanneer een kabel een twee- of drielaagse structuur heeft, heeft elke laag zijn eigen extruder. De verhouding tussen de lagen moet stabiel worden gehouden om een droge plek op het grensvlak te voorkomen. Automatisering regelt de snelheid van elke schroef ten opzichte van de hoofdlijnsnelheid, met behulp van gravimetrische feeders of loadcellen op de hoppers om het polymeergewicht in realtime te meten.
De materialen en toleranties die elektrische extrusie anders maken
Extrusie van een kunststof profiel voor een raamkozijn en extrusie van draadisolatie lijken op elkaar, maar de toepassing van elektrische componenten stelt veel strengere grenzen aan het eindproduct. Voor kabels die vallen onder IEC 60502-1, UL 44 of GB/T 12706 is de minimale isolatiedikte een verplicht inspectie-item. Geautomatiseerde lijnen houden de gemiddelde wanddikte dichter bij de nominale waarde, wat betekent dat er minder polymeer nodig is om het minimum te garanderen. In de praktijk vertaalt dit zich vaak in een materiaalbesparing van 3% tot 7% op de isolatielaag.
| Materiaal | Belangrijke diëlektrische vereisten | Automatisering uitdaging |
|---|---|---|
| PVC | Stabiele isolatieweerstand bij 70°C | Breed verwerkingsvenster, maar de ophoping van afbraakmateriaal beïnvloedt de kopdruk in de loop van de tijd |
| XLPE | Zeer lage vochtopname en hoge doorslagsterkte | De verknopingsstap vereist nauwkeurige coördinatie van de smelttemperatuur en lijnsnelheid |
| PE-schuim | Lage diëlektrische constante voor snelle gegevensoverdracht | Vacuüm- en gasinjectie hebben snelle, op capaciteit gebaseerde feedback nodig |
| Siliconenrubber | Hoge temperatuurbestendigheid voor EV- en apparaatkabels | Zachte smelt met lage treksterkte; De trekspanning moet strak gecontroleerd worden |
| Teflon | Uitstekende diëlektrische en chemische bestendigheid | Corrosieve afgassen en hoge smeltviscositeit vereisen een corrosiebestendig schroef- en vatontwerp |
Elk materiaal duwt de automatiseringsstrategie in een andere richting. Voor PVC en XLPE zijn temperatuurstabiliteit en trim van de lijnsnelheid de belangrijkste prioriteiten. Bij geschuimd PE moet de regelaar binnen enkele seconden reageren op capaciteitsdrift. Voor siliconen en teflon verandert de viscositeit zo sterk langs de loop dat afstemming aan de drukzijde belangrijker wordt dan afstemming aan de temperatuurzijde.
Waar u op moet letten bij het kopen van een geautomatiseerde extrusielijn
De beslissing om in een geautomatiseerde lijn te investeren moet worden ingegeven door de kosten van afval en herbewerking, en niet door de uiterlijke kenmerken van het bedieningspaneel. Als één lijn 1.000 km kabel per jaar produceert en 2% ervan afkeurt vanwege afwijkingen in de isolatiemuur, dan betaalt het terugwinnen van die 2% met gesloten lusregeling een groot deel van de kapitaalkosten van een moderne extruder-upgrade.
Bij het beoordelen van een leverancier zijn de volgende punten het belangrijkst.
- Diametercontrole met gesloten lus moet gebruik maken van ten minste twee meetassen, zodat de excentriciteit zichtbaar is terwijl de kabel nog beweegt.
- De PLC moet elke seconde procesvariabelen registreren en de gegevens voor minimaal één productieploeg bewaren. Hierdoor is het mogelijk een kwaliteitsprobleem terug te voeren op een specifieke snelheidsverandering.
- De kruiskop en de schroef moeten passen bij de polymeerfamilie die u verwerkt. Een kruiskop ontworpen voor PVC-schuim produceert geen uniforme halfgeleidende laag op een XLPE-lijn.
- De alarmstructuur moet op drift gebaseerd zijn. Een waarschuwing wanneer de smeltdruk meer dan 8% afwijkt van het lopende gemiddelde kan kruiskopschade vóór een volledige uitschakeling voorkomen.
Snelheid herinnert ons er ook aan waarom automatisering niet onderhandelbaar is. Bij 200 m/min beweegt de kabel ruim 3 meter per seconde. Een closed-loop controller reageert in milliseconden, terwijl een operator die naar een knop reikt, meerdere meters afwijkende kabel doorlaat.
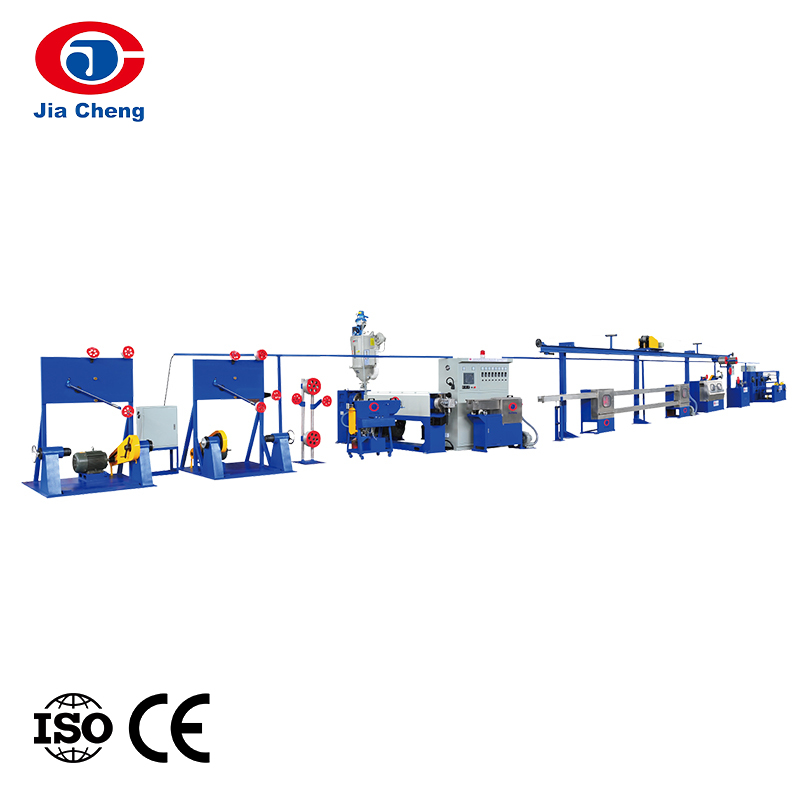
Voor een primaire isolatielijn met PVC, PE of XLPE is een snelle productielijn voor draadisolatie met een geïntegreerde schakelkast en diameterfeedback het typische uitgangspunt.
 Hogesnelheidsproductielijn voor draadisolatie voor kerndraad Deze lijn integreert voorverwarmen, extrusie en koeling met nauwkeurige controle, waardoor een uniforme isolatiedikte en hoge concentriciteit voor PVC-, PE- of XLPE-kerndraden worden gegarandeerd, waardoor deze lijn ideaal is voor primaire isolatietaken. Bekijk Product →
Als uw kabelstructuur elektrisch gescheiden lagen gebruikt, wordt de controle van de laagverhouding de doorslaggevende factor. Een productielijn voor co-extrusie met dubbele of drie lagen houdt elke extruder gesynchroniseerd rond één hoofdsnelheidsreferentie.
 Dubbele of drievoudige lagen co-extrusieproductielijn Met gesynchroniseerde extruders en mastersnelheidsreferentie zorgt deze lijn voor een nauwkeurige controle van de laagverhouding voor meerlaagse kabels, essentieel wanneer verschillende materialen nauwkeurig moeten worden gecoëxtrudeerd. Bekijk Product →
Voor de uiteindelijke extrusie van omhulsels en mantels veranderen de prioriteiten. De extrusie van de mantel is meestal dikker en zwaarder, dus de trekspanning is belangrijker dan de capaciteit. Een kabelmantelextrudermachine gebouwd rond een schroef met lage afwijking en een robuuste afvoereenheid is het juiste gereedschap.
 Kabelmantelextrudermachine voor jasextrusie Deze machine is gebouwd met een schroef met lage afwijking en een robuuste afvoereenheid en kan dikkere mantelmaterialen verwerken, waarbij een consistente wanddikte behouden blijft voor de uiteindelijke kabelbescherming. Bekijk Product →
Negeer de geleiders die u in de extruder invoert niet
Elke automatiseringsbeslissing op de extrusielijn kan worden ondermijnd door een onstabiele geleider. Als de koperdraad die de traverse binnengaat een variërende diameter of een onregelmatige verlenging heeft, zal de wanddikte nog steeds fluctueren, ongeacht hoe strak de extrusiecontrolelussen zijn afgestemd.
De consistentie van het draadtrekken beïnvloedt het dwarsdoorsnedeoppervlak en de weerstand van de geleider. Een variatie van 1% in de draaddiameter verandert het geleideroppervlak met ongeveer 2%. Dat is de reden dat kabelfabrieken die investeren in extrusie-automatisering doorgaans ook hun stroomopwaartse tekenproces aanscherpen. Als u nog steeds een nieuwe tekenlijn evalueert, is het de moeite waard om dit te begrijpen hoe een staafbreukmachine de spanning beheert , omdat spanningsvariatie tijdens het trekken een veelvoorkomende bron is van inconsistentie in de verlenging van de geleider.
De relatie tussen trekkwaliteit en extrusiestabiliteit is een van de meest kosteneffectieve verbeteringen die een kabelfabrikant ter beschikking heeft. Een stabiele geleider vermindert de hoeveelheid materiaal die aan de isolatie moet worden toegevoegd om aan de minimale wandvereisten te voldoen.
Wat dit betekent voor uw productievloer
Automatisering van het extrusieproces voor elektrische componenten is geen enkele aankoopbeslissing. Het is een combinatie van temperatuurregeling met gesloten lus, schroef- en treksynchronisatie, feedback van diameter- en capaciteitssensoren en materiaalspecifieke afstemming. Het voordeel van alle vier de juiste oplossingen is een product dat consequent diëlektrische tests doorstaat en een productievloer waar minder polymeer wordt verspild.
Het meest praktische uitgangspunt is het meten van de huidige uitval- en herbewerkingspercentages. Identificeer vervolgens de lijn met het hoogste volume en begin met een gesloten-lusdiameter- en lijnsnelheidsregelaar op die lijn. Naarmate het operatorteam meer vertrouwen krijgt, kunt u capaciteitsfeedback voor schuimlijnen, laagverhoudingscontrole voor co-extrusielijnen en datalogging toevoegen om traceerbaarheidsaudits te ondersteunen.
Als u een bestaande extruder vervangt of een nieuwe lijn bouwt van één enkele leverancier, is het de moeite waard om u af te vragen of het besturingssysteem, het schroefontwerp, de kruiskop en de afvoereenheid als één systeem zijn ontworpen. De extrusielijnen weergegeven in de productkaarten hierboven zijn gebouwd door Jiangsu Jiacheng Technology met die geïntegreerde aanpak in gedachten.