En
Wat betekent "turnkey walsdraadproductielijn" bij de productie van kabels?
Wanneer een kabelfabriek van plan is capaciteit uit te breiden, gaat de beslissing zelden over één enkele machine. Een fabrikant heeft misschien een verouderde hengelbreukunit die nog steeds betrouwbaar is, maar de boslijn erachter zorgt voor een knelpunt. In de praktijk is de uitdaging niet hoe je draad moet trekken, maar hoe je elke fase, van koperstaaf tot afgewerkte kabel, met een consistente snelheid en met consistente kwaliteit kunt laten samenwerken. Een kant-en-klare productielijn voor walsdraad pakt deze uitdaging aan door het volledige procesverloop onder de reikwijdte van het werk van één leverancier te consolideren.
In de staalindustrie verwijst de uitdrukking "walsdraadproductielijn" normaal gesproken naar een warmwalserij die knuppels omzet in walsdraad van 5,5–14 mm. Bij de kabelproductie heeft dezelfde uitdrukking een andere betekenis. Hier wordt een complete serie machines en hulpapparatuur beschreven die koper- of aluminiumstaven omzet in geleidende draad, gestrande geleiders, geïsoleerde kabel en uiteindelijk een verpakt product dat gereed is voor verzending. Het productportfolio van Jiacheng Technology volgt exact deze logica, van zuurstofvrij continu gieten en afbreken van koperstaven tot stranding, extrusie, testen en verpakken.
Als u voor een kant-en-klaar model kiest, is de leverancier verantwoordelijk voor de procestechniek, het afstemmen van de apparatuur, het toezicht op de installatie en de inbedrijfstelling. De waarde zit niet alleen in de individuele machines, maar ook in de interface daartussen. Een koper mag één verantwoordelijke partner, één prestatiedoelstelling en één serviceteam verwachten.
Waarom een kant-en-klare aanpak het inkooprisico vermindert
Het grootste risico bij een lijn met meerdere leveranciers is niet dat een machine defect raakt. Het is de mismatch tussen de fasen. Een staafbreekmachine kan bijvoorbeeld koperstaaf van 8 mm naar beneden trekken tot 2,4 mm, maar als de stroomafwaartse gloei-eenheid een ander snelheidsbereik heeft, zal de draad zich ophopen of uitrekken, wat rek- en geleidbaarheidsproblemen veroorzaakt. Kleine tolerantieverschillen in de ene fase worden in de volgende fase productieschroot.
Bij een turnkey lijn moet de leverancier de verantwoordelijkheid voor deze interfaces op zich nemen. De tekenparameters zijn zo ingesteld dat ze overeenkomen met de gloei- en strandingsfasen. De extrusielijn is zo gedimensioneerd dat deze de geleiderbundel zonder overspanning kan opnemen. Dit procestechnische werk is doorgaans de verborgen waarde van een kant-en-klaar contract, en is vaak wat een soepele inbedrijfstelling onderscheidt van een lange, pijnlijke periode van vallen en opstaan.
Voor de koper vereenvoudigt dit ook de inkoop. In plaats van vijf of zes afzonderlijke inkooporders, servicegaranties en installatieschema's te beheren, werkt de fabriek met één contract. Als zich een probleem voordoet op het kruispunt tussen de teken- en de strandingsfase, bestaat er geen discussie over welke leverancier verantwoordelijk is. Dit is vooral belangrijk voor kleinere kabelfabrikanten die niet over een groot intern engineeringteam beschikken.
Kernapparatuur in een complete walsdraadproductielijn
Hoewel de exacte configuratie afhangt van de kabeltypen die worden geproduceerd, omvat een kant-en-klare walsdraadproductielijn voor koperen of aluminium geleiders doorgaans de volgende fasen.
Staafvoorbereiding en gieten
De lijn begint vaak met een opwaartse trekmethode, een zuurstofvrije continugietmachine met koperen staaf. Deze machine produceert hoogwaardige koperstaven rechtstreeks uit elektrolytisch koper of koperschroot, waardoor het niet meer nodig is om externe staven aan te schaffen. Het gietproces controleert het zuurstofgehalte, de korrelstructuur en de geleidbaarheid, die essentieel zijn voor de stroomafwaartse trekprestaties. Wanneer de stang extern wordt aangevoerd, neemt een stangenbreukmachine het over. Een typisch zuurstofvrije koperen staaf continugietmachine uit Jiacheng kan hengel produceren met een consistente dichtheid en een lager zuurstofgehalte, waardoor hogere treksnelheden en minder breuken mogelijk zijn.
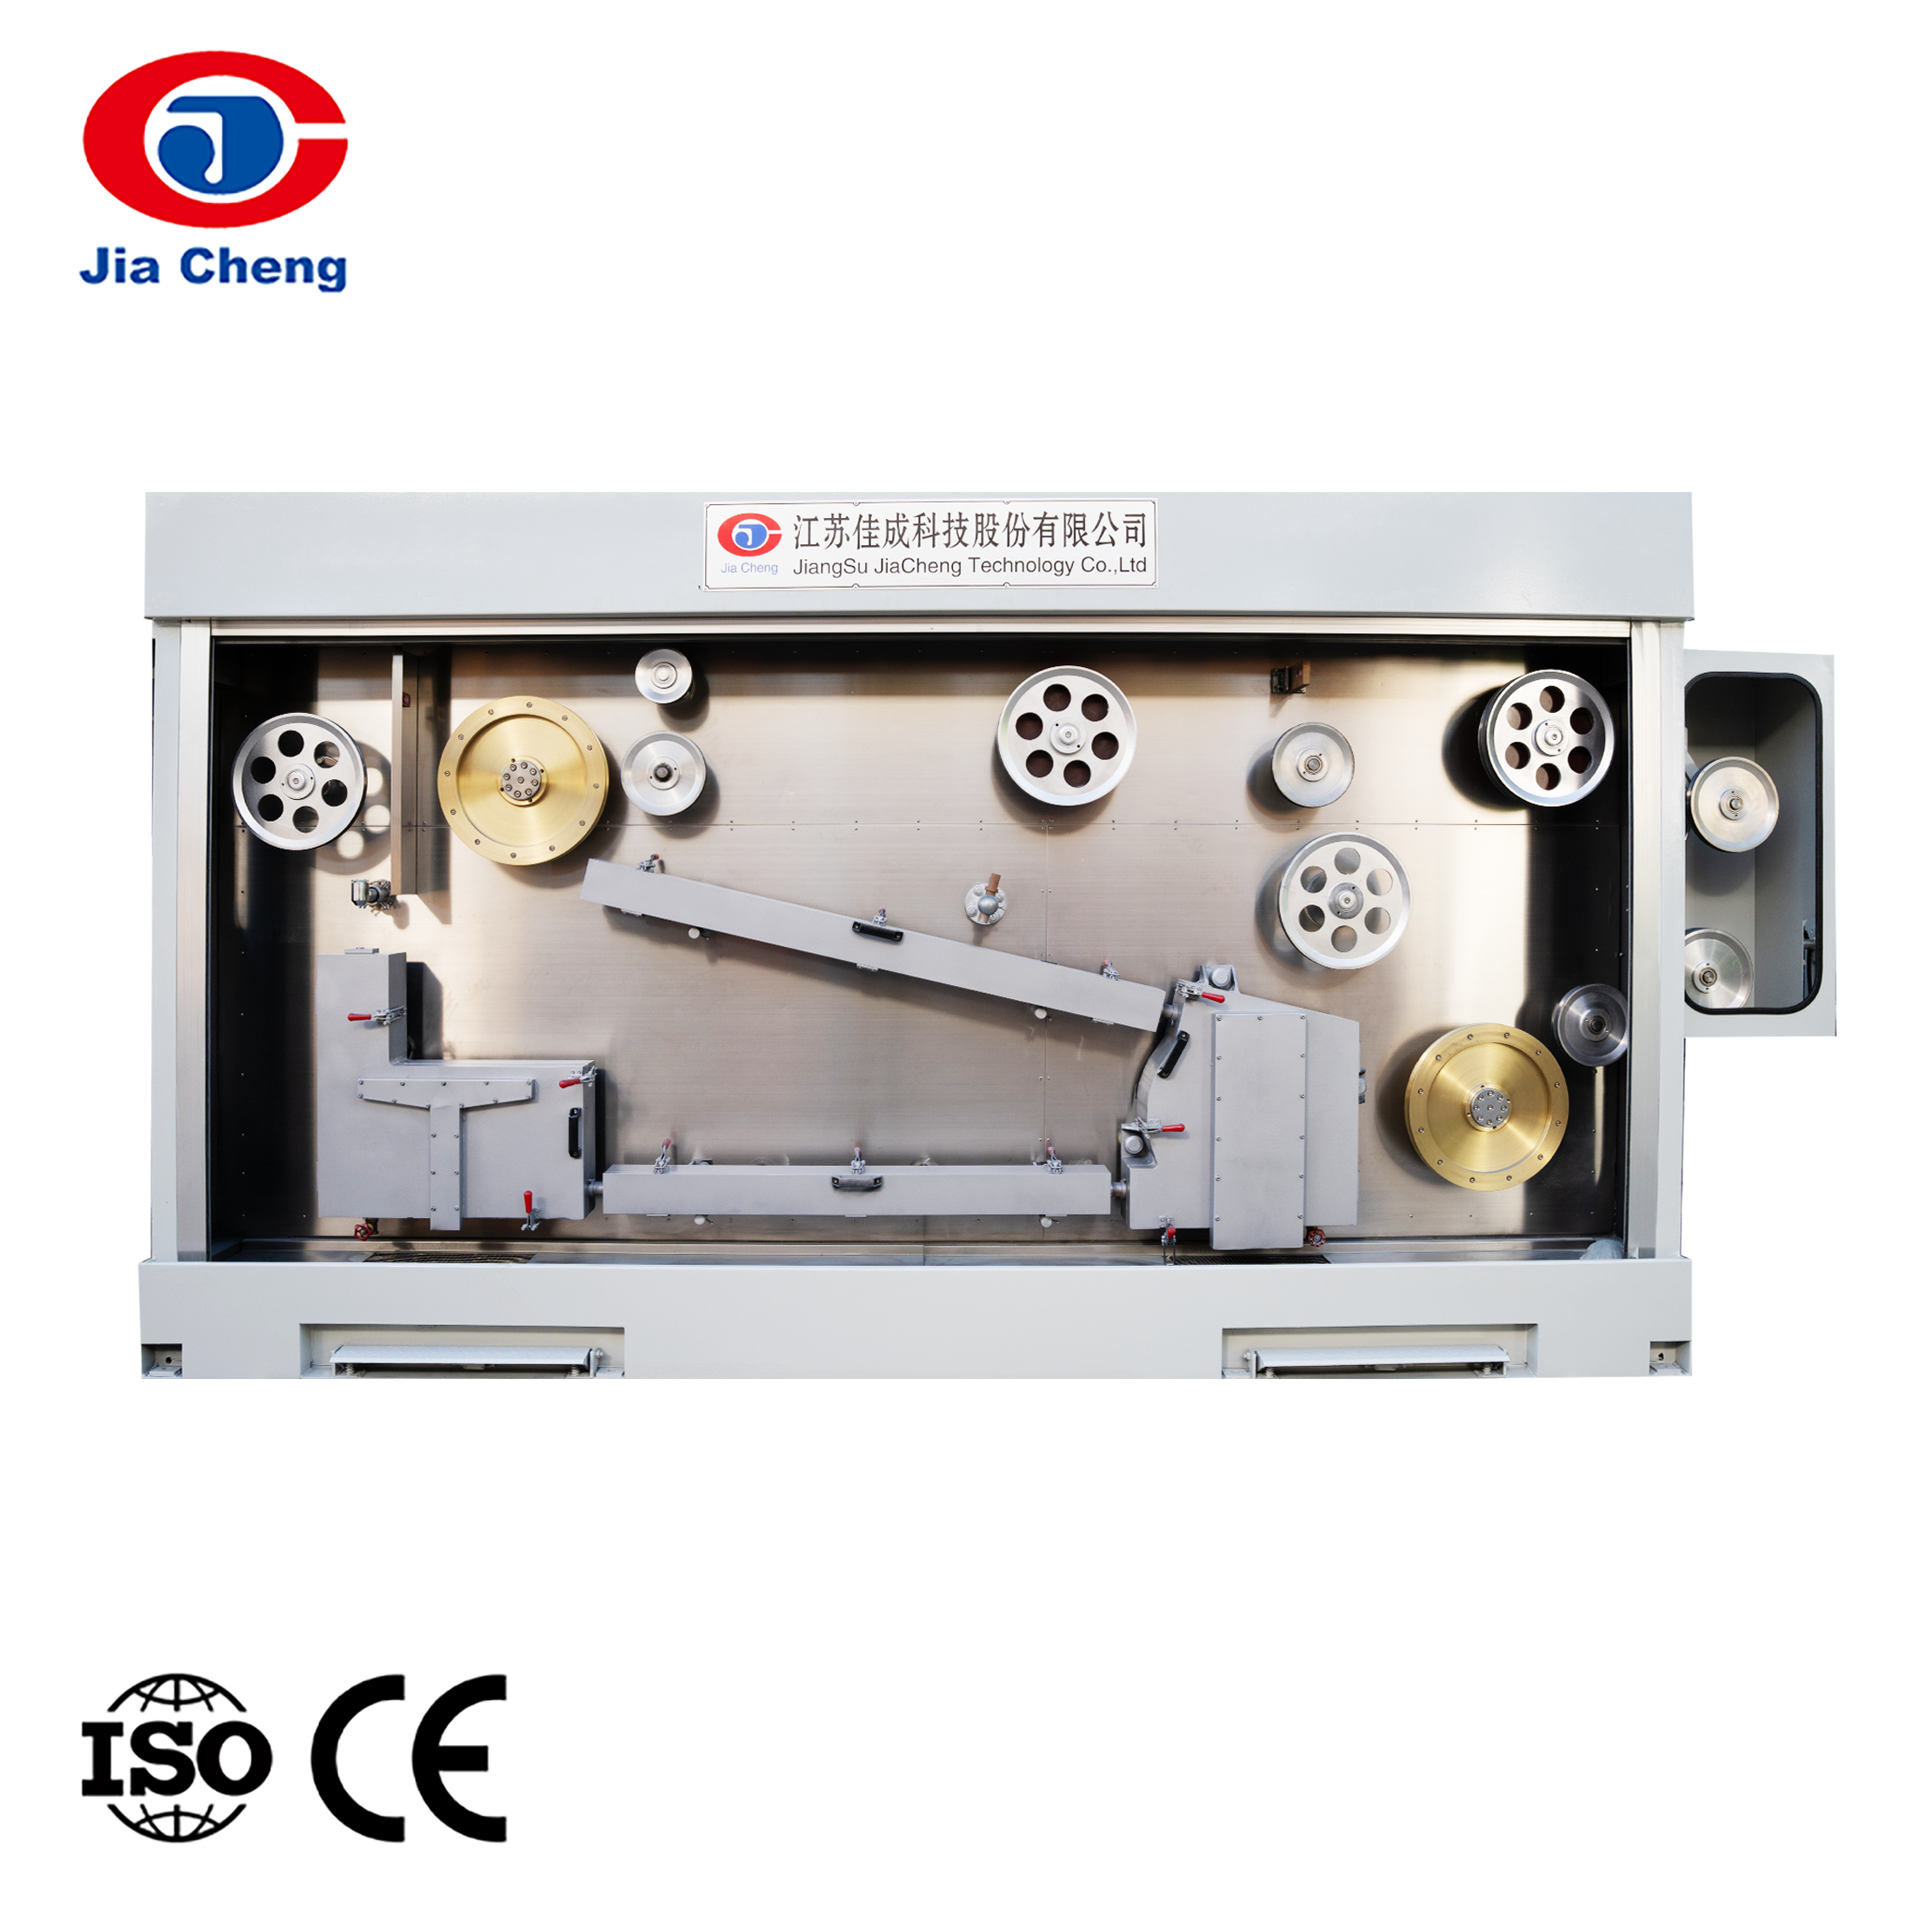
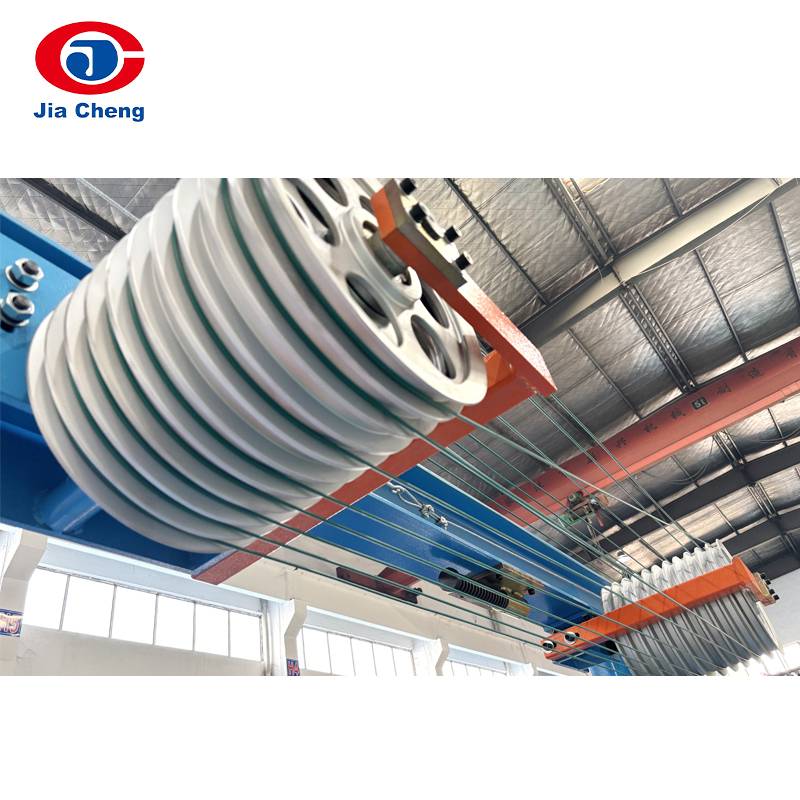
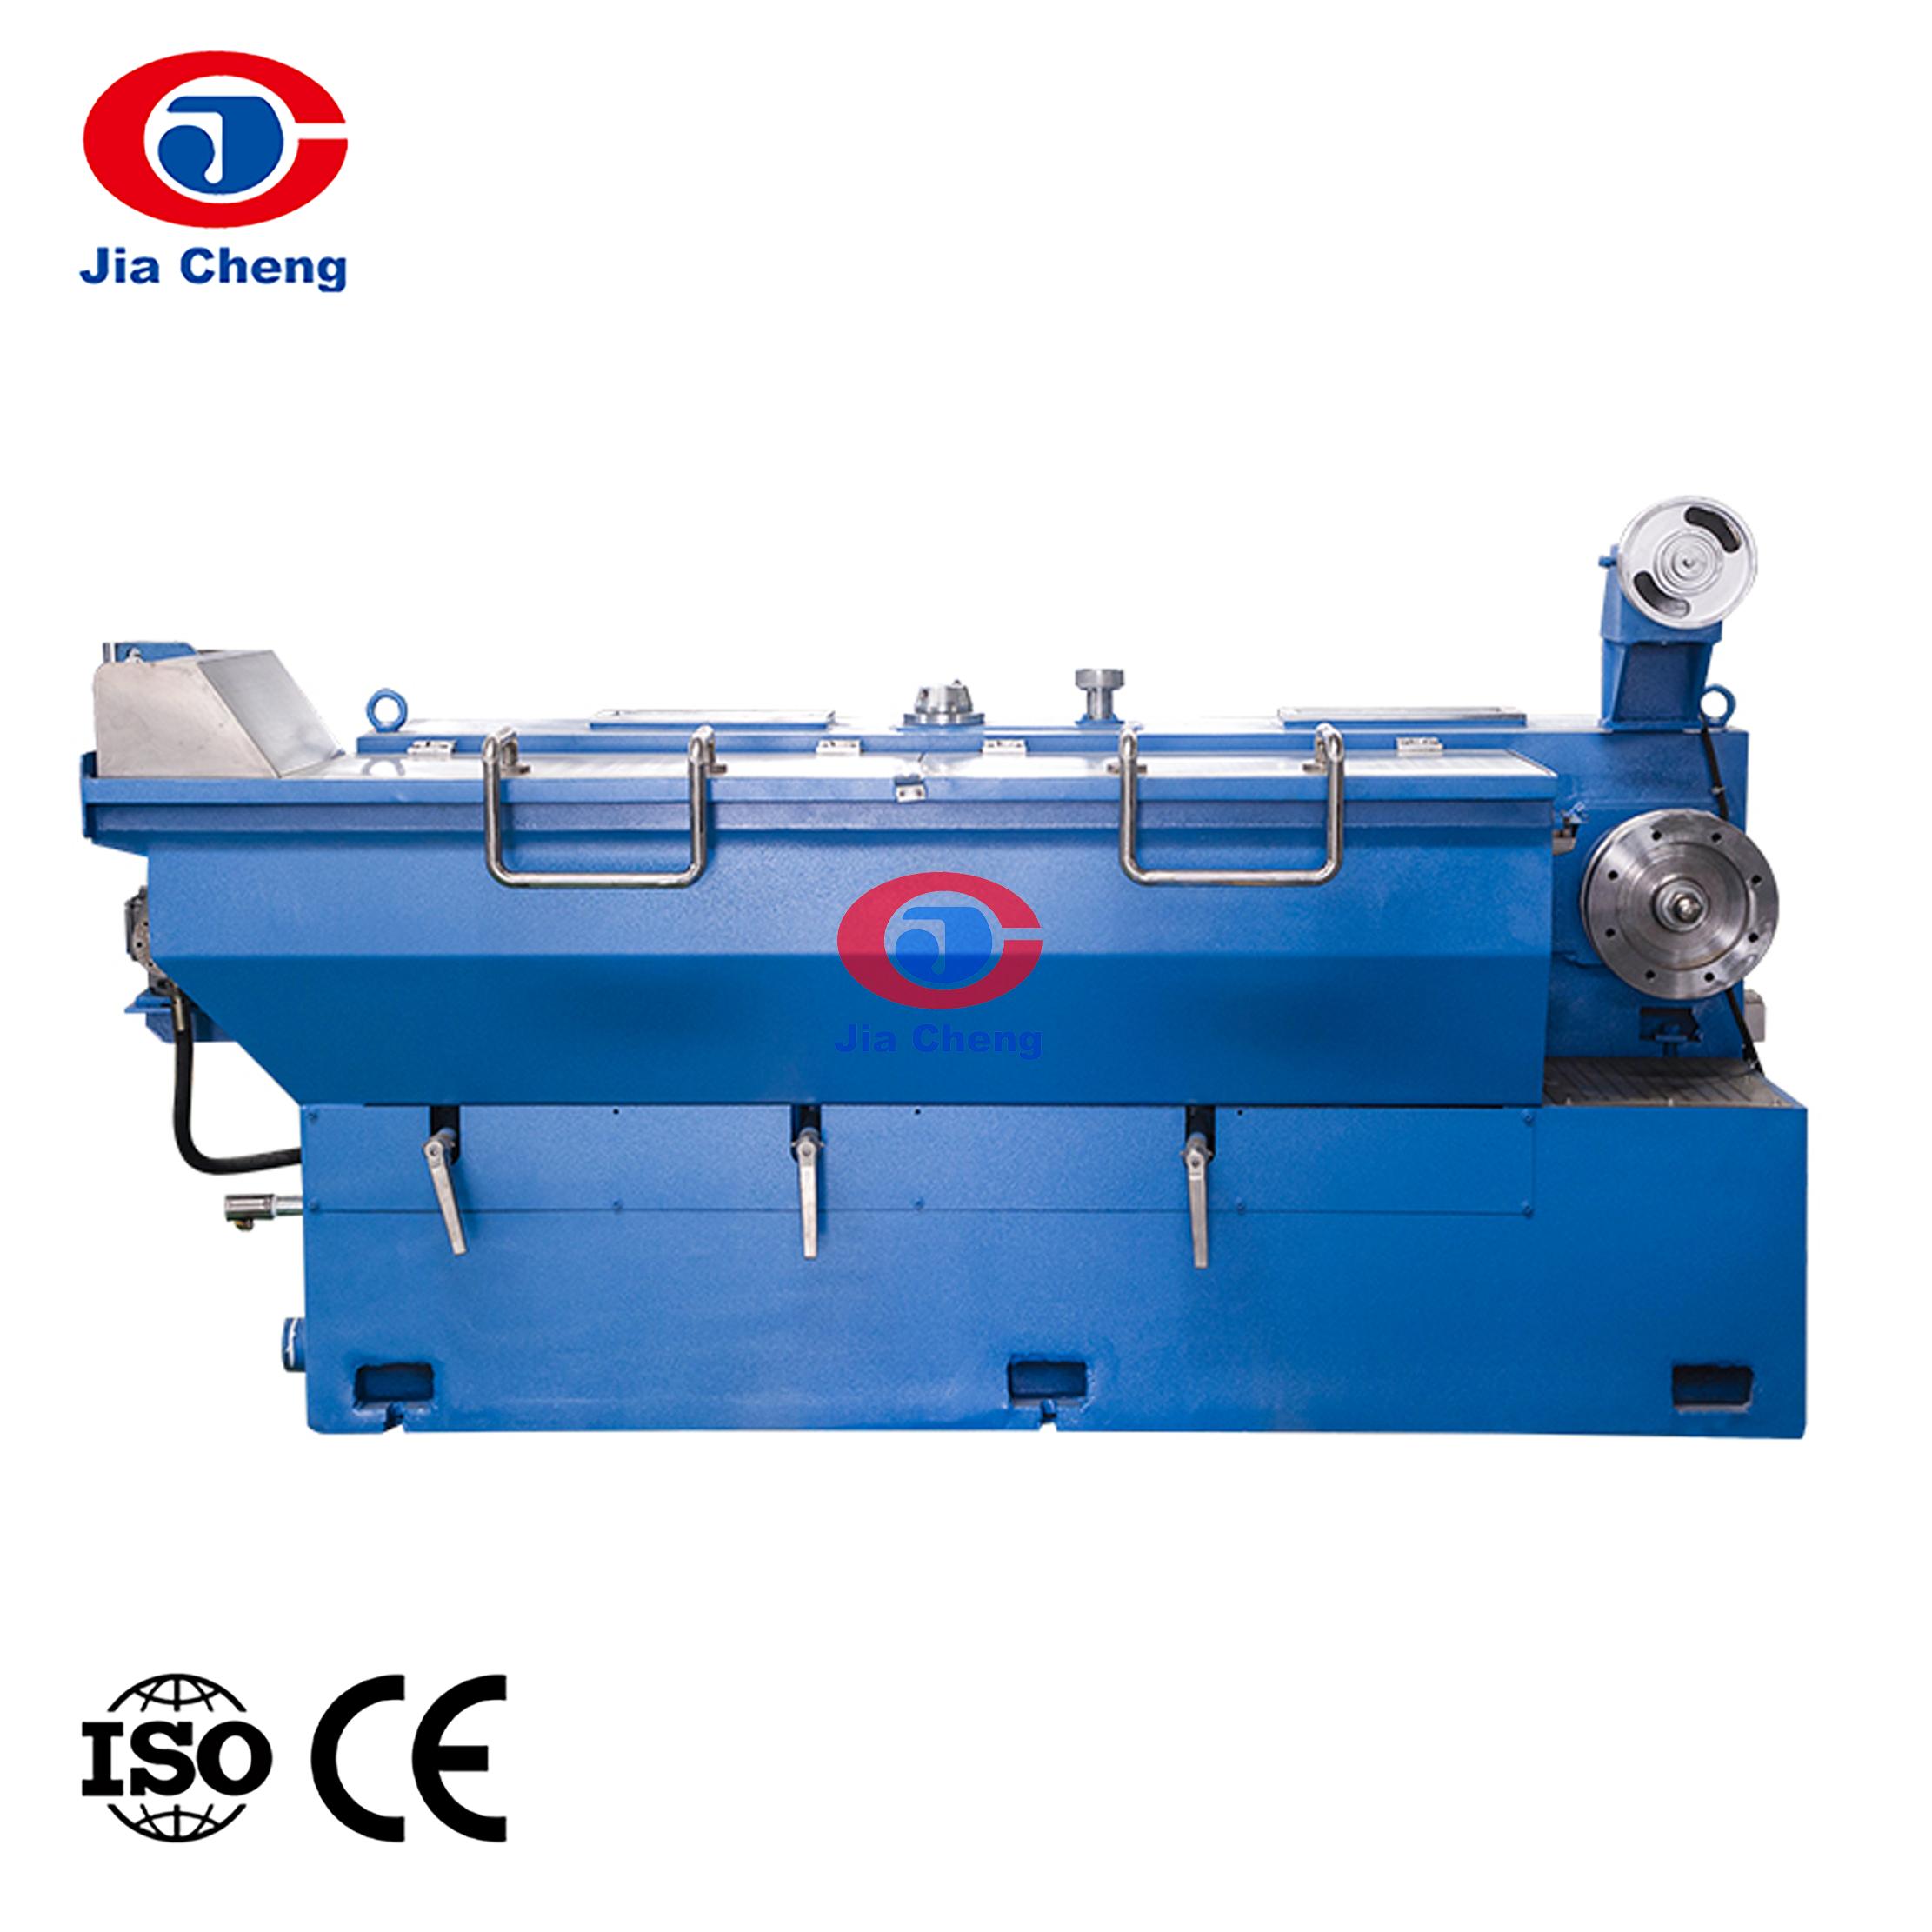
 LHT450 Koperen staafafbraakmachine voor het verkleinen van de staafdiameter Deze machine trekt koperstaaf van 8 mm tot 1,5-4 mm, waarbij de componenten voor uitbetalen, trekken, uitgloeien en opwikkelen zijn geïntegreerd. Het maakt een consistente staafreductie mogelijk voor stroomafwaarts draadtrekken, waardoor verwerking op hoge snelheid en minder breuken worden ondersteund. Bekijk Product →
Staafafbraak en fijntrekken
Na de voorbereiding van de staaf moet de staaf naar beneden worden getrokken tot de vereiste draaddiameter. Dit is waar draadtrekmachines een rol gaan spelen. Een staafbreukmachine verkleint een dikke staaf tot tussenmaten, terwijl fijne en meerdraadstrekmachines de draad verder verkleinen tot de exacte specificatie. Het aantal matrijzen, het ontwerp van de kaapstander en het spanningscontrolesysteem hebben allemaal invloed op de oppervlaktekwaliteit en rek van de uiteindelijke draad. Voor een lijn die continu draait, is de keuze van de tekenmachine en de matrijsvolgorde een sleutelfactor voor de totale eigendomskosten.
Bij het evalueren van een tekenfase beoordelen de meeste ingenieurs eerst de hoe u een koperdraadtrekmachine kiest criteria: invoer- en uitvoerdiameterbereik, treksnelheid, aantal draden, uitgloeivermogen en energieverbruik. Een goede leverancier zal duidelijke gegevens over deze parameters verstrekken, zodat de koper machines kan vergelijken en kan verifiëren of de lijn de beoogde output zal halen.
Gloeien en vertinnen
Getrokken koperdraad is gehard en moet worden uitgegloeid om de zachtheid en geleidbaarheid te herstellen. Bij een turnkey lijn kan dit inline of offline gebeuren. Een online gloeimachine is direct in het tekenproces geïntegreerd, zodat de draad wordt uitgegloeid terwijl deze wordt getrokken. Dit vermindert de handling en verbetert de consistentie. Voor vertinde draad brengt een offline gloei- en vertinmachine een tincoating aan op het gegloeide koper, wat corrosiebestendigheid en soldeergemak oplevert.
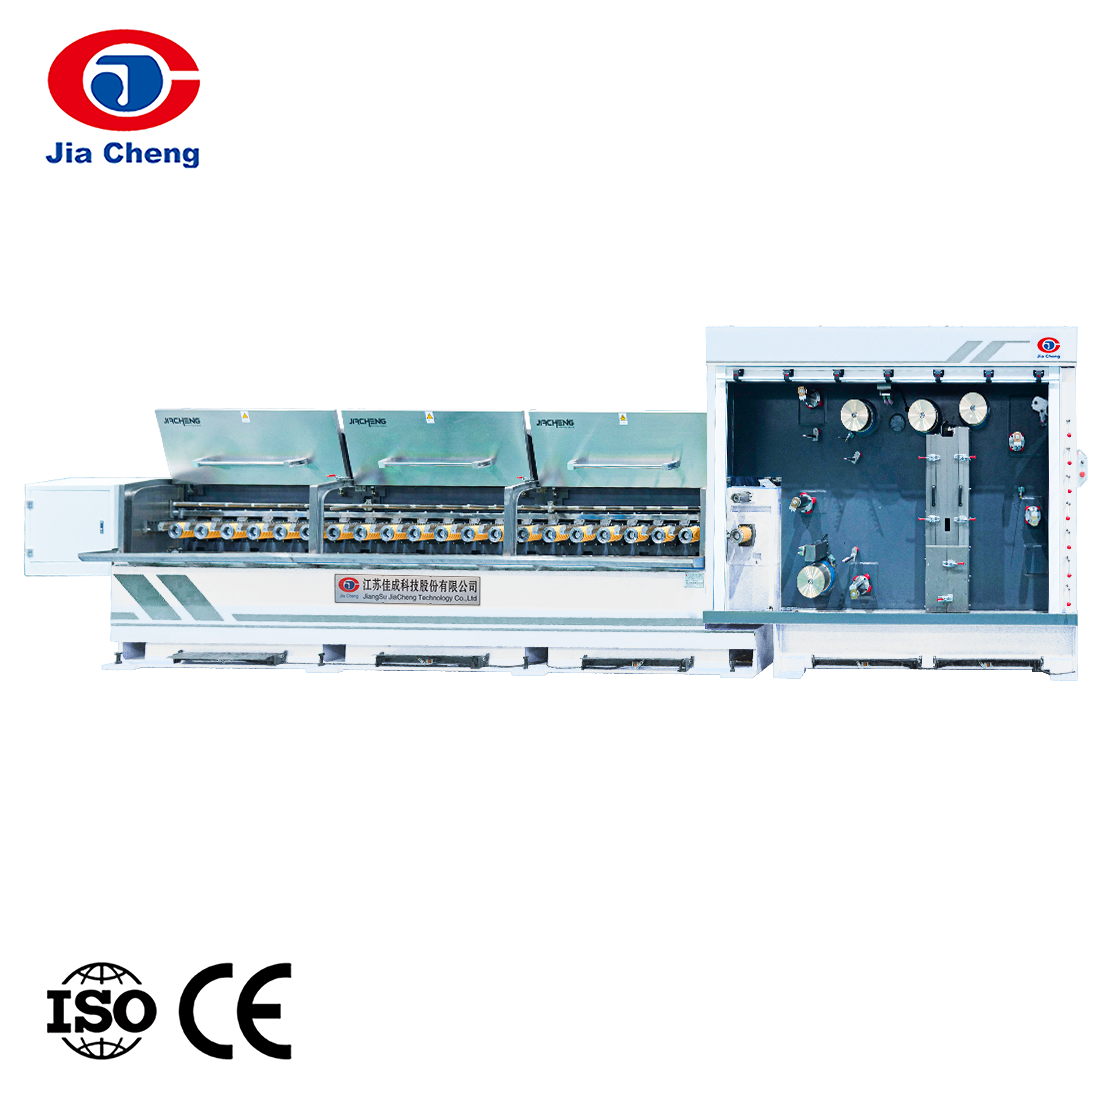
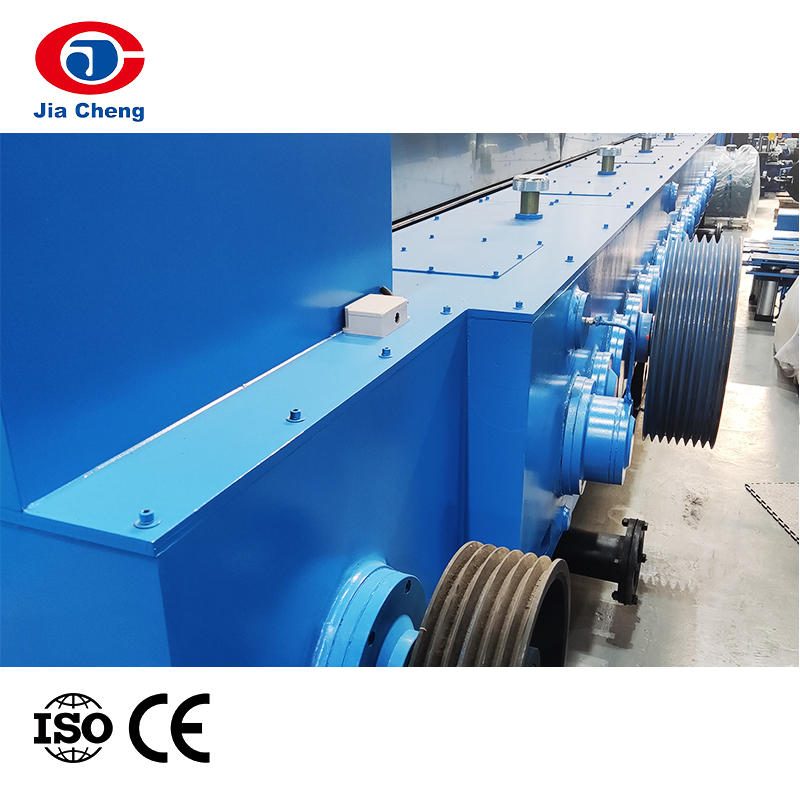
 Online gloeimachine voor in-line draadontharding Deze gloeimachine is rechtstreeks in de tekenlijn geïntegreerd en herstelt de zachtheid en geleidbaarheid van de draad zonder extra handelingen. Verkrijgbaar in horizontale of verticale uitvoeringen, geschikt voor draaddiameters van 0,35 mm tot 4,5 mm bij snelheden tot 25 m/min. Bekijk Product →
Stranden en bundelen
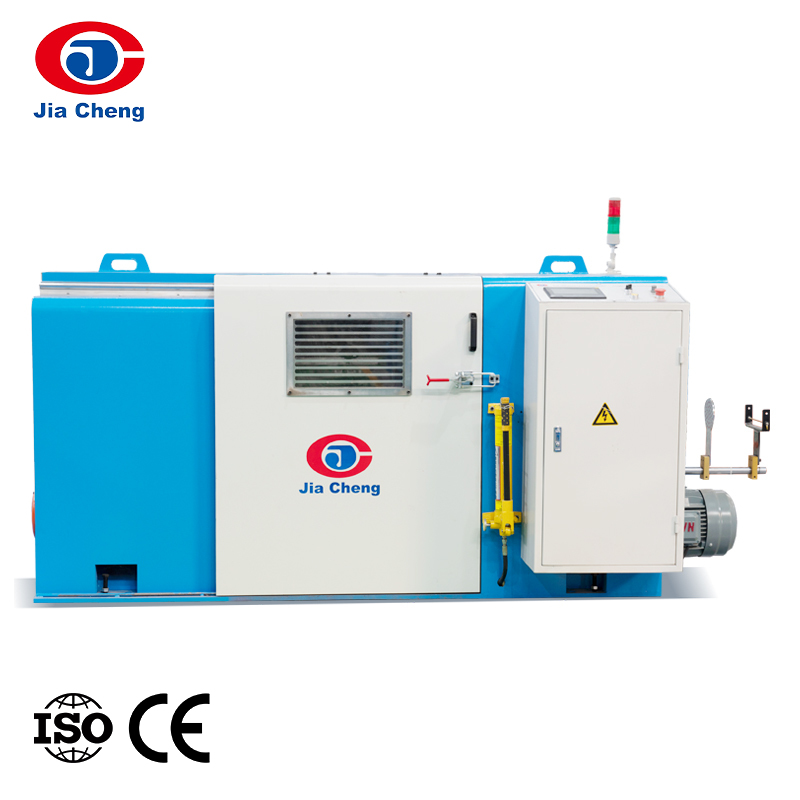
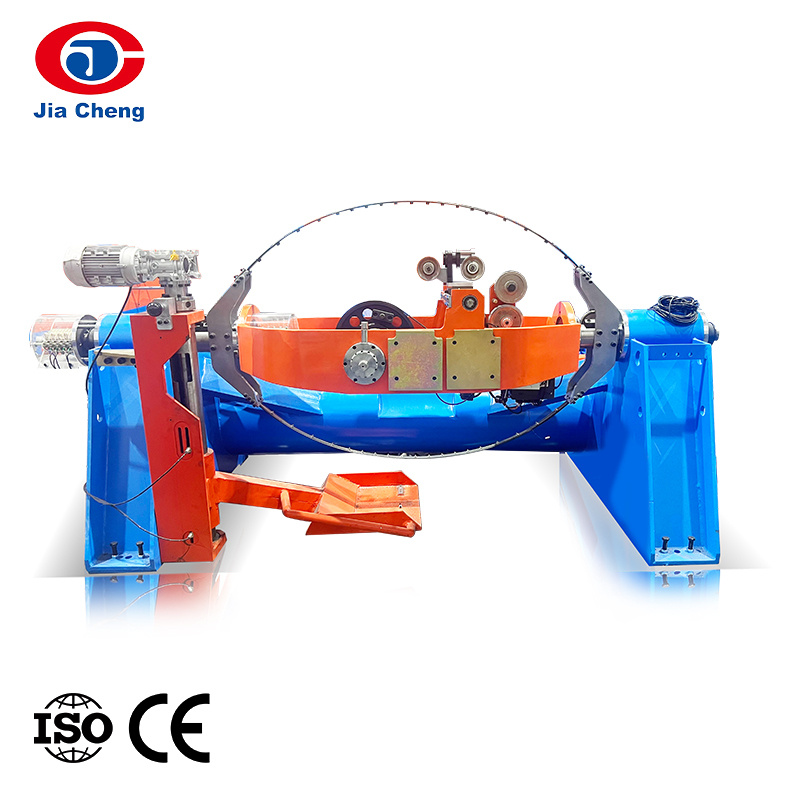
De meeste kabelgeleiders zijn gestrand en niet massief. Bij de strandingfase wordt gebruik gemaakt van dubbele twist-bosmachines, starre frame-stranders of buisvormige stranders om meerdere draden te combineren tot een compacte, flexibele geleider. De efficiëntie van de lijn in dit stadium hangt af van de draadsnelheid en de spoedcontrole. Voor bovengrondse geleiders zoals AAC of ACSR zijn stijve frame-stranders nodig om hoge spanning en strakke verdichting te bieden.
Isolatie en omhulselextrusie
Zodra een stabiele geleider is gevormd, moet de kabel worden geïsoleerd. Extrusielijnen gebruiken PVC, PE, XLPE, siliconenrubber of geschuimde isolatie, afhankelijk van de toepassing van de kabel. Een snelle productielijn voor draadisolatie vormt de kern van deze fase. Het moet een consistente wanddikte, concentriciteit en hechting behouden, zelfs bij hoge lijnsnelheden. Voor gespecialiseerde producten kan de lijn verknopingseenheden, drielaagse co-extrusie of fysiek schuimen omvatten.
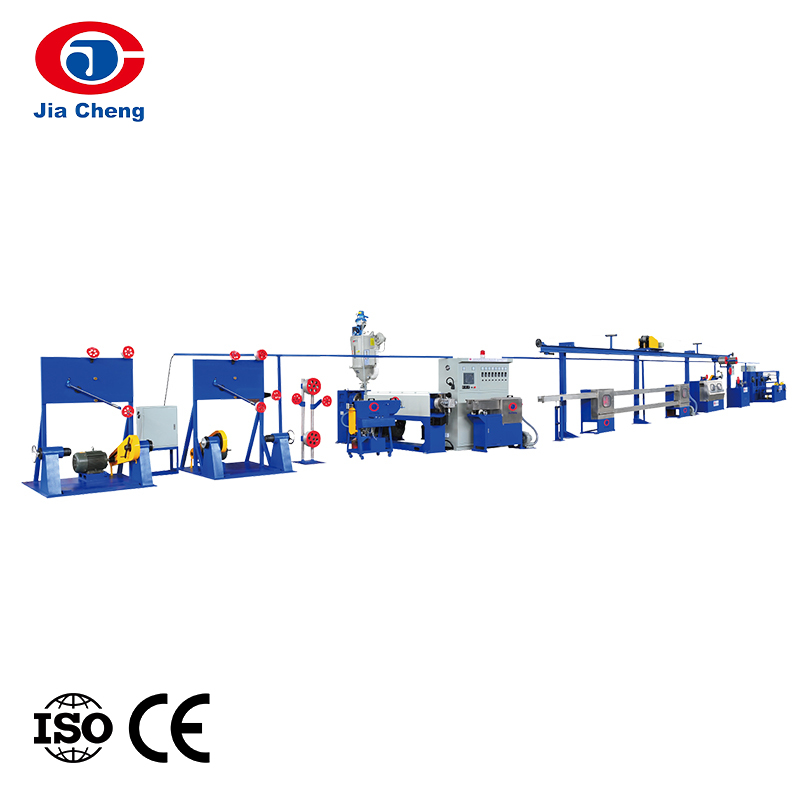
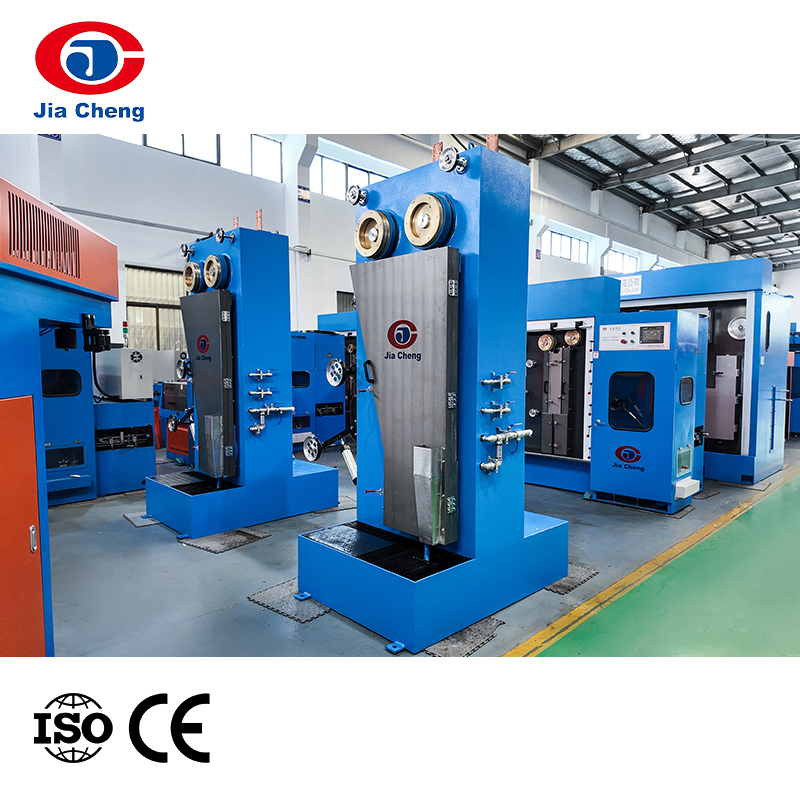
 Hogesnelheidsproductielijn voor draadisolatie voor kerndraden Deze lijn zorgt voor een uniforme isolatiedikte, hoge concentriciteit en elektrische prestaties door nauwkeurige controle van voorverwarmen, extrusie en koeling. Het voldoet aan de grootschalige productiebehoeften voor geïsoleerde kerndraden bij hoge snelheden. Bekijk Product →
Test- en hulpapparatuur
Een turnkey-lijn is niet compleet zonder kwaliteitscontrole. Kabeltestmachines zoals digitale treksterktetesters, weerstandsbruggen, hoogspanningsweerstandstesters en verouderingsovens laten de fabriek verifiëren of de afgewerkte kabel voldoet aan nationale of internationale normen. Hulpapparatuur, waaronder take-ups, uitbetalingen, accu's en vonkentesters zorgen ervoor dat de lijn soepel blijft draaien en beschermt het product tegen schade.
Hoe u een kant-en-klare leverancier evalueert
Voordat een kabelfabrikant een contract tekent voor een kant-en-klare productielijn voor walsdraad, moet de leverancier verder dan de brochure worden beoordeeld. De volgende punten zijn praktische controles die dure verrassingen achteraf kunnen voorkomen.
- Machinedekking: Bevestig dat de leverancier zowel de upstream-processen zoals gieten en staafafbraak als de downstream-fasen zoals extrusie en testen afhandelt. Een gat in deze dekking kan de koper ertoe dwingen om toch een tweede leverancier te coördineren.
- Procestechnische vaardigheden: Vraag om referentiegegevens over het afstemmen van de lijnsnelheid, matrijsafmetingen, spanningsregeling en koelcapaciteit. Een leverancier die kan uitleggen hoe de machines samenwerken, is doorgaans betrouwbaarder dan een leverancier die alleen losse eenheden verkoopt.
- Test- en kwaliteitsinstrumenten: Een leverancier die ook kabeltestapparatuur levert, toont aan dat hij de kwaliteitseisen van het eindproduct begrijpt. Dit is een sterk signaal van een volledige turnkey-mogelijkheid.
- Installatie en training: verduidelijk of het contract de inbedrijfstelling, training van operators en een gedefinieerde acceptatietestprocedure omvat. Deze voorwaarden bepalen hoe snel de lijn een stabiele productie bereikt.
- Referentiecases: Vraag gedocumenteerde voorbeelden aan van vergelijkbare kabelproductielijnen, speciaal voor uw specifieke kabeltype. Het voorbeeld moet de jaarlijkse productie, lijnsnelheid en eventuele aangepaste aanpassingen bevatten.
Een handige manier is om het productassortiment van de leverancier in kaart te brengen tegen de volledige procesketen. In het geval van Jiacheng strekt het portfolio zich uit van continugieten en staafafbraak via stranding en extrusie tot kabeltestmachines en verpakkingsaccessoires. Deze breedte is precies wat een turnkey-lijn vereist.
Welke kabeltypen profiteren het meest van een kant-en-klare lijn?
Verschillende kabeltypen stellen verschillende eisen aan de productielijn. De onderstaande tabel vat de typische procesvereisten voor veel voorkomende productgroepen samen.
| Kabeltype | Belangrijkste procesvereisten | Relevante lijnfasen |
|---|---|---|
| Stroom- en laagspanningskabel | Geleider met hoge geleidbaarheid, consistente isolatiedikte, goede hechting aan de mantel | Trekken, gloeien, bundelen, extruderen van isolatie, ommantelen, testen |
| Bovengrondse geleiders (AAC, ACSR, ABC) | Hoge treksterkte, compacte stranding, corrosiebestendigheid | Staafbreuk, stijve frame-stranding, anti-corrosiebehandeling |
| Data- en coaxkabel | Nauwkeurige afmetingen, lage capaciteit, consistente impedantie | Fijntrekken, dubbel draaien, schuimextrusie, wikkelen |
| Brandwerende kabel | Omwikkeling met mica-tape, weinig rook, bestand tegen hoge temperaturen | Trekken, gloeien, bundelen, mica tapen, ommantelen, testen |
| Zonne- en EV-kabel | Bestand tegen hoge temperaturen, flexibiliteit, lange levensduur | Trekken, gloeien, siliconen- of verknoopte extrusie, testen |
Wanneer een fabrikant meerdere kabelfamilies op dezelfde locatie produceert, wordt de kant-en-klare lijn ontworpen met overstapflexibiliteit in gedachten. Dit is waar de nauwkeurige controle van matrijssets, extrusieschroefontwerpen en lijnsnelheden belangrijker is dan het ruwe aantal geïnstalleerde machines.
De onderste regel
Een kant-en-klare productielijn voor walsdraad in de kabelindustrie is een strategie en niet slechts een uitrusting. Het betekent dat u een leverancier selecteert die het volledige proces van koperstaaf tot afgewerkte kabel begrijpt en die achter de interactie tussen de fasen staat. Voor fabrieken die de productie moeten verhogen, het afval moeten verminderen of een nieuw kabelsegment moeten betreden, verkort deze aanpak de productietijd en verschuift het technische risico weg van de koper.
Voordat u een beslissing neemt, moet u vergelijken hoe een leverancier omgaat met de drie cruciale interfaces in de lijn: staaf-naar-draad, draad-naar-geleider en geleider-naar-isolatie. Vraag naar specifieke toleranties, lijnsnelheden en acceptatiecriteria. Als de leverancier deze vragen duidelijk kan beantwoorden, levert het kant-en-klare traject waarschijnlijk de verwachte prestaties op.