En
De diameter van de draaddikte is een van die metingen die er op een specificatieblad eenvoudig uitziet en vervolgens voor argumenten op de fabrieksvloer zorgt. Het meternummer dat op een spoel is afgedrukt, een tekenschema of een gegevensblad van een terminal geeft zelden de werkelijke grootte in millimeters of inches aan. Deze gids verbindt de punten: wat AWG werkelijk betekent, hoe de diameter verandert van de ene maatstap naar de volgende, waar de norm niet meer behulpzaam is, en hoe kabelfabrikanten die diameter onder controle houden van koperen staaf tot afgewerkte geleider.
Welke draaddiktediameter meet eigenlijk
Meter is een standaard. Diameter is een fysiek feit. Het American Wire Gauge-systeem, meestal afgekort tot AWG, definieert de diameters van ronde, massieve, non-ferro, elektrisch geleidende draad. Wanneer iemand vraagt naar de diameter van de draaddikte, wil hij normaal gesproken de fysieke maat achter een bepaald meternummer, uitgedrukt in inches of millimeters.
Het eerste dat u moet verduidelijken, is welke diameter u bedoelt. Een massieve geleider heeft één diameter. Een gestrande geleider heeft er twee: de diameter van elke individuele streng en de totale diameter van de voltooide bundel. Een geïsoleerde draad voegt er een derde aan toe: de buitendiameter van het eindproduct, inclusief isolatie, afscherming en mantel. Deze waarden kunnen enkele millimeters verschillen, zelfs als het meternummer hetzelfde blijft.
Bij inkoop en productie is dat onderscheid van belang. Een blanke geleider van 22 AWG en een afgewerkte draad van 22 AWG zijn niet uitwisselbaar. Een daarvan is een koperen dimensie; de andere is een kabel die in een terminal, een leiding of een connectorholte moet passen.
Hoe AWG-nummers diameters worden
AWG werkt op logaritmische schaal. Elke stap van drie maatnummers halveert grofweg het dwarsdoorsnedeoppervlak, en elke stap van zes maatnummers halveert grofweg de diameter. Als u van een groter getal naar een kleiner getal gaat, betekent dit een dikkere draad: 14 AWG is groter dan 18 AWG, en 4/0 AWG is veel groter dan beide.
Het systeem beschikt over twee ankerpunten. 36 AWG wordt gedefinieerd als 0,005 inch en 0000 AWG wordt gedefinieerd als 0,4600 inch. Daartussen is de verhouding tussen opeenvolgende maten ongeveer 1,1229 in diameter en ongeveer 1,261 in oppervlakte. De relatie kan worden geschreven als:
Diameter in inches = 0,005 × 92 (36 − AWG) / 39
Zodra je een diameter hebt, volgt de oppervlakte uit de cirkelformule. Dat is de reden waarom dezelfde referentiekaart de diameter, het cirkelvormige miloppervlak en de weerstand per lengte-eenheid kan weergeven - het zijn drie weergaven van dezelfde geometrie.
| AWG | Diameter (mm) | Diameter (inch) | Typisch gebruik |
|---|---|---|---|
| 0000 | 11.684 | 0.4600 | Grote krachtvoeders |
| 2 | 6.544 | 0.2576 | Kabel voor serviceingang |
| 6 | 4.115 | 0.1620 | Bereiken en feeders |
| 10 | 2.588 | 0.1019 | 30 A-circuits |
| 12 | 2.053 | 0.0808 | 20 A vertakkingscircuits |
| 14 | 1.628 | 0.0641 | 15 A verlichtingscircuits |
| 18 | 1.024 | 0.0403 | Controle- en armatuurdraad |
| 22 | 0.6438 | 0.0253 | Elektronica en signalen |
| 28 | 0.3200 | 0.0126 | Gegevens met lage stroomsterkte |
| 36 | 0.1270 | 0.0050 | Fijne instrumentatie |
Waarom diameter belangrijker is dan het meterlabel
Twee draden kunnen hetzelfde meternummer hebben en zich toch anders gedragen als hun werkelijke diameters zich aan tegenovergestelde uiteinden van de tolerantieband bevinden. De weerstand neemt toe naarmate de diameter kleiner wordt, omdat de weerstand omgekeerd evenredig is met het dwarsdoorsnedeoppervlak. Een geleider die iets kleiner is, zal warmer worden, meer spanning laten vallen en op de lange termijn meer energie verbruiken.
Diameter bepaalt ook de pasvorm. Krimpklemmen, isolatieverdringingsconnectoren, kabelwartels en leidingen zijn allemaal ontworpen rond een specifiek maatbereik. Een draad die nominaal 12 AWG is maar dichter bij 13 AWG meet, kan een trekproef doorstaan en toch niet slagen voor een dimensionele inspectie.
Voor de kabelfabrikant zet het probleem zich stroomafwaarts voort. De extrusiematrijs die de isolatie vormt, moet worden afgestemd op de werkelijke diameter van de geleider, niet op de nominale dikte. Als de geleider te klein aankomt, wordt de isolatiewand dikker dan aangegeven; als het te groot wordt, wordt de muur dunner. Hoe dan ook, de afgewerkte kabel kan buiten zijn eigen tolerantie vallen.
Gestrande draad: dezelfde maat, verschillende diameter
Gestrande geleiders compliceren het beeld omdat ze zowel een strengdiameter als een totale diameter hebben. Een 12 AWG gestrande geleider kan 19 strengen van een kleinere dikte gebruiken, of 7 strengen van een grotere, en beide constructies kunnen 12 AWG worden genoemd. De totale diameter van de voltooide bundel is groter dan die van een massieve geleider van dezelfde dikte, terwijl het totale koperoppervlak dicht bij de nominale waarde blijft.
Het bouwtype is ook van belang. Gebundelde geleiders zijn los en flexibel. Concentrisch gestrande geleiders zijn ordelijker. Gecompacteerde en gecomprimeerde geleiders worden na het vastlopen gerold of getrokken om de totale diameter te verkleinen en een gladder oppervlak te creëren. Dat is de reden dat twee kabels met identieke meterlabels merkbaar verschillende buitendiameters kunnen hebben.
Hoe u de diameter van de draadmeter nauwkeurig kunt meten
Voor een blanke massieve geleider is een gekalibreerde micrometer nog steeds het eenvoudigste hulpmiddel. Strip de isolatie zorgvuldig, verwijder eventuele inkepingen of bramen en meet de dwarsrichting van de geleider op drie punten, verdeeld over de lengte ervan. Draai de draad tussen metingen om de ovaliteit vast te leggen. Neem het gemiddelde en vergelijk het met de metergrafiek in plaats van op één enkele meting te vertrouwen.
Voor fijne draden onder ongeveer 30 AWG kan een handmicrometer de geleider verpletteren of inconsistent lezen. Een optische comparator of een contactloze laserdiametermeter is een betere keuze. Lasermeters werken ook op bewegende draad, waardoor ze nuttig zijn voor inline monitoring tijdens het trekken, gloeien en extruderen.
Temperatuur en spanning zijn belangrijker dan de meeste mensen verwachten. Koper zet uit bij hitte, en een draad onder spanning kan iets kleiner zijn dan in rust. Laat het monster bij binnenkomende inspectie bij kamertemperatuur stabiliseren en meet het in ontspannen toestand.
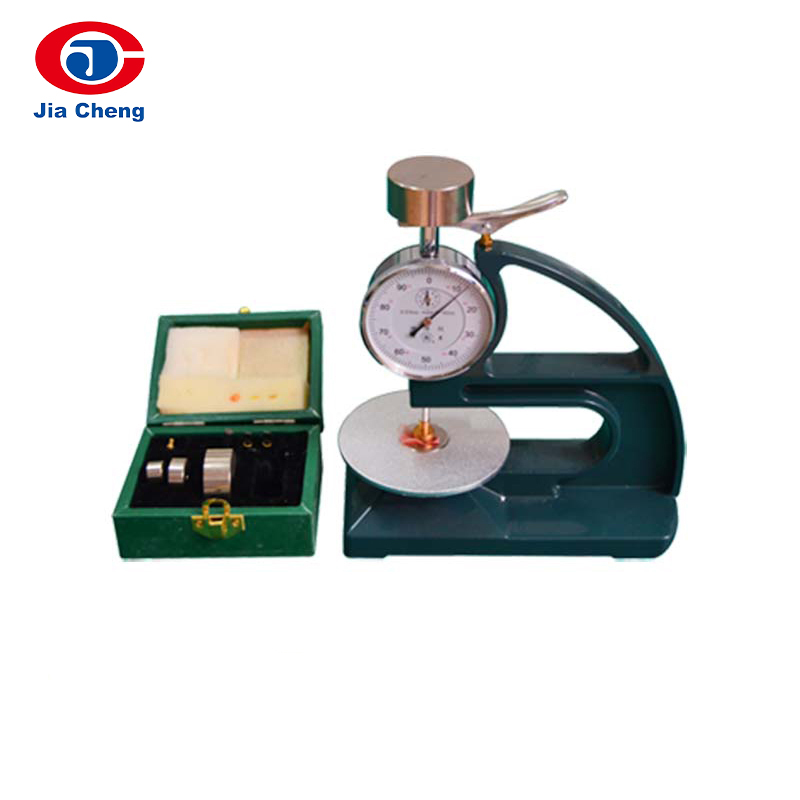
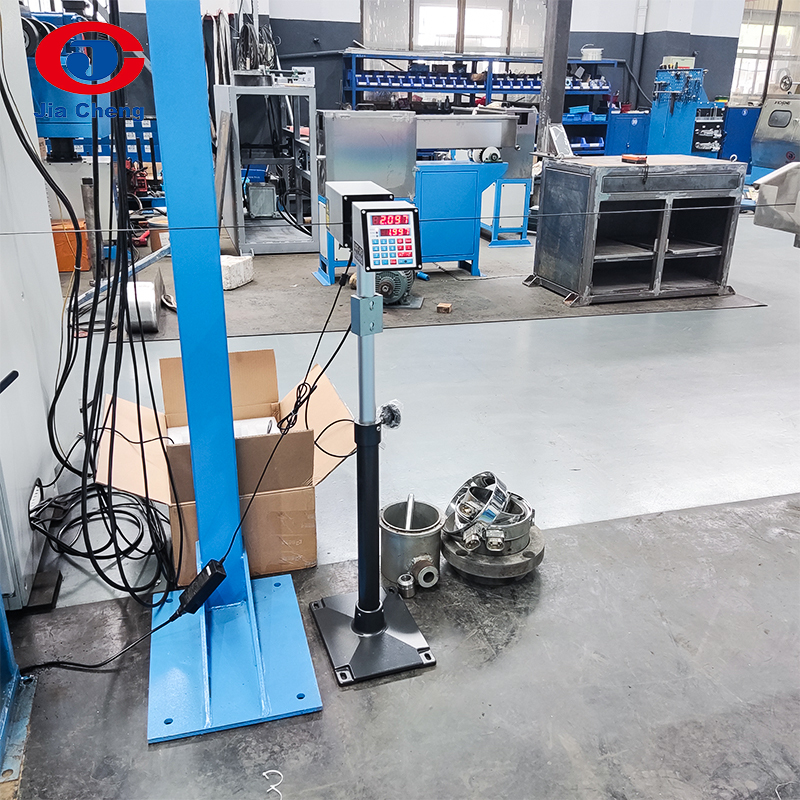 LGD-25 diametermeter voor draad- en kabelmeting Handig voor het controleren van draad- en kabeldiameters na het tekenen, met een bereik van 0,100–25.000 mm. Bekijk Product →
Waar diameter wordt gecreëerd: van staaf tot eindmaat
De diameter van de draaddikte wordt niet door één enkele machine ingesteld. Het is het resultaat van een reeks die begint met een koperen of aluminium staaf en eindigt met een voltooide geleider. Stangafbraakmachines nemen 8 mm staaf in een paar passages af tot ongeveer 3 mm of 4 mm. Tussen- en fijntrekmachines zetten de reductie voort door steeds kleinere matrijzen, en een inline-gloeier herstelt de ductiliteit die door koud bewerken wordt verwijderd.
Elke matrijs verandert de diameter, dus matrijsslijtage, smeermiddelkwaliteit en kaapstandersnelheid komen allemaal naar voren in de eindmeting. Een versleten matrijs produceert een te grote geleider. Een slippende kaapstander of een onstabiele uitgloeier kan diametervariaties over de lengte van een spoel veroorzaken, wat veel moeilijker te detecteren is dan een enkel punt dat buiten de tolerantie valt.
Na het trekken bepalen het spannen en bundelen de totale diameter van de geleiderbundel. Extrusie voegt vervolgens isolatie- en mantellagen rond die bundel toe. In elke fase wordt de vorige diameter het startpunt voor het volgende proces. Daarom heeft een kleine fout aan het begin van de productie de neiging groter te worden dan te verdwijnen. EEN koperstaaf tot afgewerkte draadproductielijn is precies om deze reden ontworpen als één doorlopende keten.
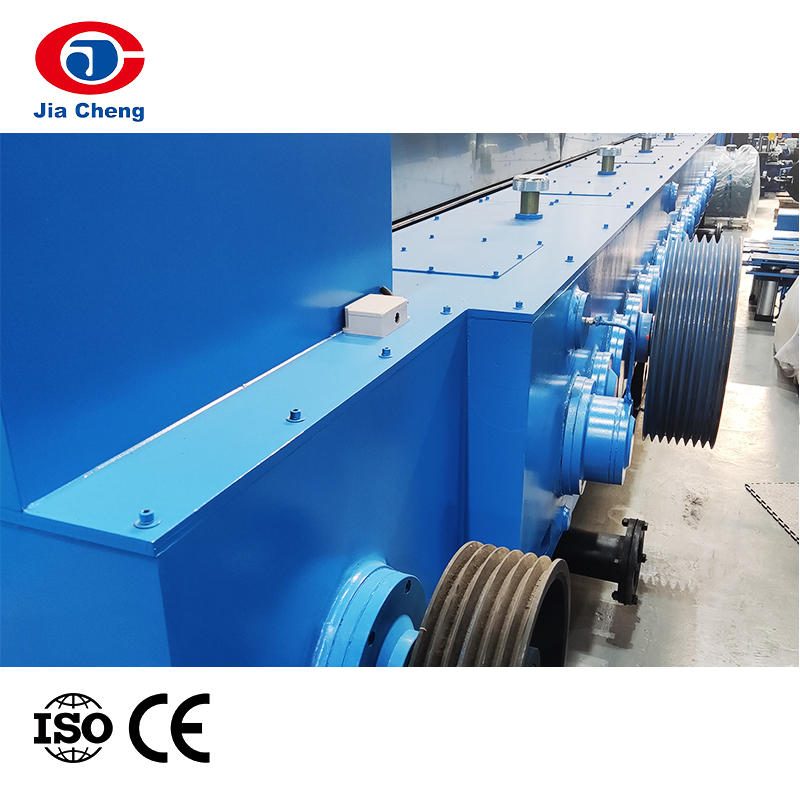 LHT450 Koperstaafafbraakmachine voor draadtreklijnen Trekt koperstaaf van 8 mm naar beneden tot 1,2–4,0 mm in een ononderbroken lijn met uitgloeien en opname met dubbele spoel. Bekijk Product →
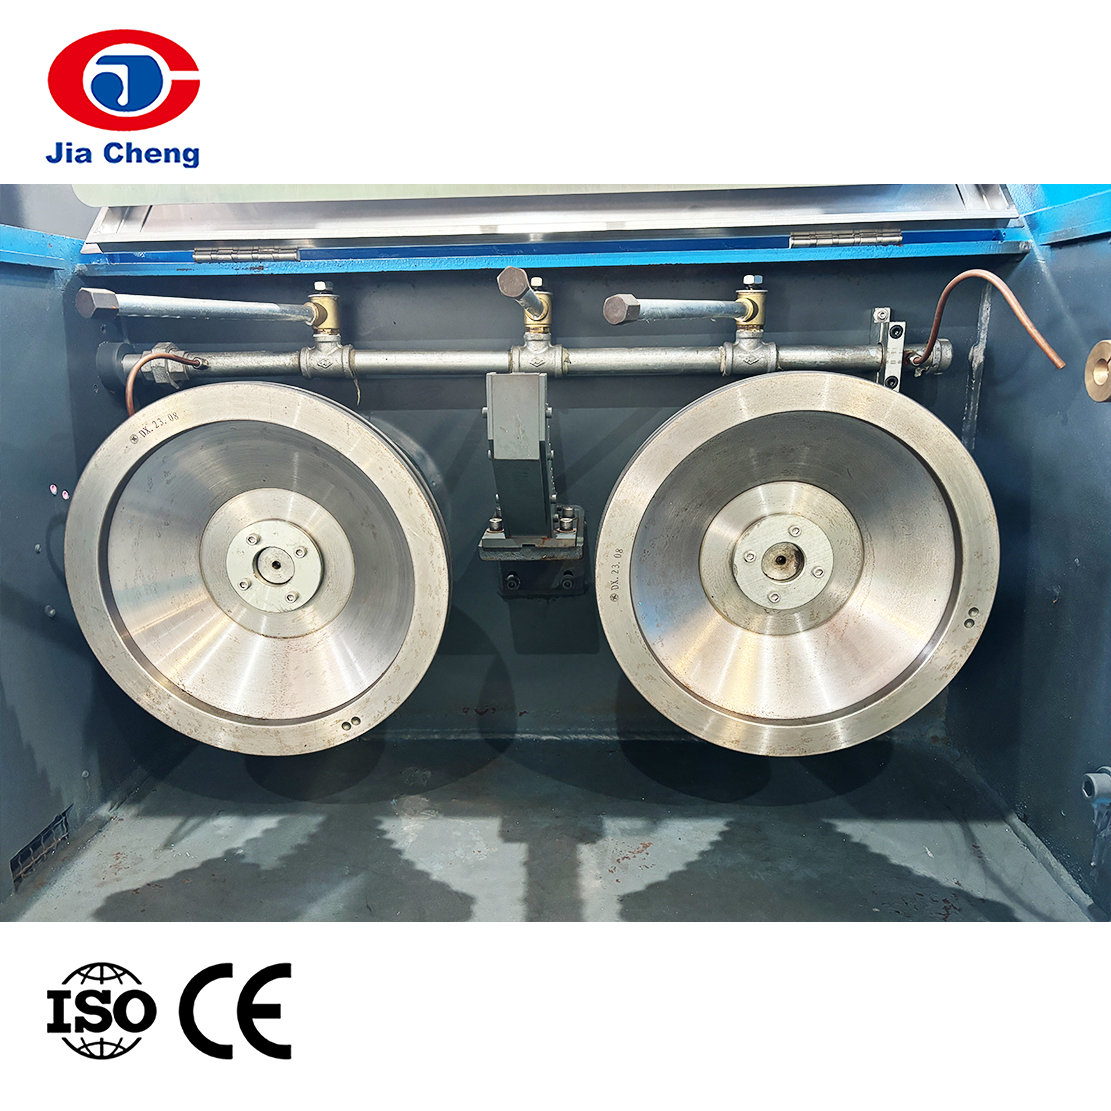 Fijne draadtrekmachine met inline-gloeiapparaat voor koperdraad Combineert het trekken en gloeien op één lijn voor koperdraad, ondersteunt twee draden en snelheden tot 1800 m/min. Bekijk Product →
Als u tekenapparatuur vergelijkt, vindt u onze praktische gids op hoe u een koperdraadtrekmachine kiest doorloopt de vragen die er het meest toe doen: de grootte van de binnenkomende staaf, het uiteindelijke meetbereik, het aantal draden, de vereisten voor het uitgloeien en de tolerantie die het stroomafwaartse proces kan accepteren.
Veel voorkomende fouten bij het lezen van een draadmetergrafiek
- Verwarrende geleiderdiameter met totale kabeldiameter. De grafiekwaarde verwijst meestal naar het metaal, niet naar de afgewerkte draad.
- Mengmaatsystemen. AWG-, SWG- en metrische meters gebruiken verschillende schalen, en hetzelfde getal kan zeer verschillende maten betekenen.
- Vaste geleiderwaarden toepassen op gevlochten draad. De strengbundel is normaal gesproken iets groter dan de equivalente vaste diameter.
- Te vroeg afgerond. Het omrekenen van inches naar millimeters en vervolgens afronden kan een grensgeleider buiten de tolerantie doen verschuiven.
- Het negeren van de tolerantieband. Een nominale diameter is een streefdoel, geen garantie; het aanvaardbare bereik is wat er werkelijk toe doet.
Een korte checklist voordat u specificeert of bestelt
- Bepaal of u een geleiderdiameter, strengdiameter of afgewerkte kabeldiameter nodig heeft.
- Bevestig het metersysteem en de eenheden die door uw leverancier of standaard worden gebruikt.
- Controleer het tolerantiebereik, niet alleen de nominale waarde.
- Let bij gevlochten draad op het aantal strengen, de strengdikte en het constructietype.
- Controleer of de opgegeven diameter past op de aansluiting, leiding of connector die u wilt gebruiken.
- Bevestig voor productieruns hoe de diameter wordt gemeten en hoe vaak deze wordt geregistreerd.
De diameter van de draaddikte is uiteindelijk een productievariabele, niet alleen een referentienummer. De kaart geeft je het doel, maar de tekening sterft, de uitgloei-instellingen, de strandingsconfiguratie en de extrusietools bepalen of de draad daadwerkelijk op dat doel terechtkomt. Bij Jiacheng hebben we jarenlang apparatuur gebouwd voor elke fase van die keten, van het afbreken van de staaf en het fijntrekken tot het gloeien, vastlopen, extruderen en testen. Als u een diameterprobleem op uw lijn oplost, bespreken wij graag het proces met u en helpen u het juiste startpunt te vinden.